• Configuração de linhas de produção de blocos de concreto para Nigéria e Uganda: um guia completo Jun 11, 2026
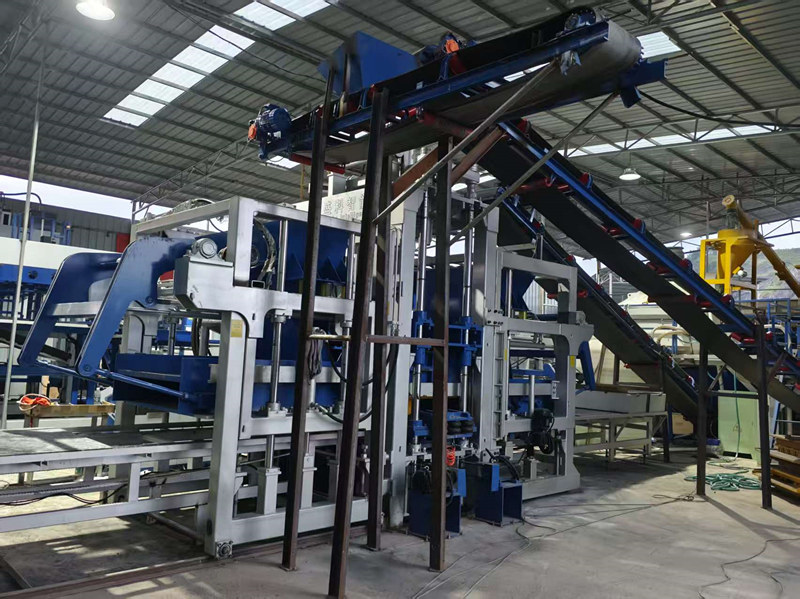
    Configuração de linhas de produção de blocos de concreto para Nigéria e Uganda: um guia completo O boom da construção civil que varre a África colocou produção de blocos de concreto No centro do desenvolvimento de infraestrutura. Na Nigéria e em Uganda — dois dos mercados de construção mais dinâmicos do continente — investir na configuração correta da linha de produção de blocos pode significar a diferença entre prosperar e apenas sobreviver. Este guia explora como configurar uma linha de produção de blocos de concreto adaptada às condições específicas de cada país. Visão geral do mercado: Por que Nigéria e Uganda? A Nigéria se destaca como a maior economia da África e uma potência na construção civil. Empreiteiras locais em Lagos, por exemplo, relataram retornos notáveis ​​sobre o investimento utilizando [tecnologia/método específico]. máquinas de blocos móveisAlgumas empresas chegam a alcançar um retorno sobre o investimento (ROI) de até 1.200% ao eliminar os custos de transporte. Em 2025, a faixa de preço para equipamentos de fabricação de blocos na Nigéria varia de cerca de ₦500.000 para uma máquina manual básica a mais de ₦10 milhões para sistemas totalmente automáticos de alta produção. Enquanto isso, Uganda está vivenciando um renascimento na construção civil. O mercado de tijolos do país cresce a uma taxa de aproximadamente 5% ao ano, impulsionado por uma grande lacuna de infraestrutura, uma população crescente e um governo atuante. O setor da construção civil contribui com mais de 12% do PIB de Uganda, e o governo destinou 16,2% do seu orçamento — a maior parcela — ao desenvolvimento da infraestrutura rodoviária. Ambos os mercados compartilham um fator comum: a rápida urbanização e a necessidade urgente de materiais de construção acessíveis e duráveis. No entanto, a configuração ideal da linha de produção difere significativamente entre os dois. Principais fatores que determinam a configuração da linha de produção 1. Nível de Automação O nível de automação do seu linha de produção de blocos É provavelmente a decisão mais importante que você tomará. Existem três níveis: Máquinas de blocos manuais Continuam sendo relevantes para empreendimentos de pequena escala, principalmente em áreas rurais de Uganda ou para empreendedores nigerianos com capital limitado. Uma máquina manual pode ser montada com um investimento de ₦800.000 ou até menos na Nigéria. No entanto, a capacidade de produção é limitada e a qualidade dos blocos pode ser inconsistente. Máquinas de blocos semiautomáticas As máquinas semiautomáticas oferecem a solução ideal para muitos mercados africanos. Elas apresentam um excelente equilíbrio entre eficiência e preço acessível, o que as torna populares entre empresas de médio porte e construtoras. Normalmente, essas máquinas exigem cerca de 8 pessoas para operá-las, mas aumentam significativamente a produção em comparação com as unidades manuais. Na Nigéria, os modelos semiautomáticos variam de ₦2 milhões a ₦5 milhões. Linhas de produção de blocos totalmente automatizadas Representam o auge da eficiência. Integram os processos de dosagem, mistura, moldagem, cura, empilhamento e embalagem em um sistema único e otimizado, exigindo mínima intervenção humana. Uma linha totalmente automática é a escolha de operadores industriais exigentes — como o cliente nigeriano que recentemente selecionou o sistema totalmente automático da UNIK Machinery após uma avaliação minuciosa da capacidade de produção, do consumo de energia e da adaptabilidade às matérias-primas locais. 2. Capacidade de Produção A sua meta de produção diária determina a seleção das máquinas. Para uma pequena operação em Uganda, um produtor precisa de aproximadamente 500 kg de cimento, 1.500 kg de pó de pedra e 4.000 kg de areia para produzir 1.000 blocos por dia. Ao aumentar a escala, Máquina de blocos automática QT5-15 Pode produzir a impressionante quantidade de 28.800 tijolos ocos por turno de 8 horas — ou até 57.600 tijolos padrão no mesmo período. Para a produção em larga escala na Nigéria, máquinas como a Máquina de blocos QT4-18 Pode atingir capacidades de produção de 8.000 a 20.000 blocos por dia, ideal para atender às demandas de construção em larga escala. 3. Tipos de blocos e flexibilidade do molde Os mercados de construção da Nigéria e de Uganda exigem versatilidade. Padrão blocos ocos Blocos vazados (normalmente de 9 e 6 polegadas) predominam na construção de muros, mas os blocos intertravados estão ganhando espaço devido à facilidade de montagem, e os pavimentos intertravados são cada vez mais utilizados em superfícies externas. Uma linha de produção bem configurada deve acomodar múltiplos moldes, permitindo a transição entre blocos vazados, pavimentos intertravados e meio-fios conforme a demanda do mercado se altera. 4. Orçamento de Investimento A diferença de custo entre os níveis de configuração é substancial. Uma linha de produção manual na Nigéria pode começar com um investimento de apenas ₦800.000, mas uma linha de produção totalmente automatizada em Uganda, que requer equipamentos principais em torno de US$25.200, normalmente terá um custo total de projeto, incluindo construção civil, instalação e capital de giro, que exige um investimento inicial considerável. Níveis mais altos de automação exigem um investimento inicial maior, mas proporcionam economia a longo prazo em custos de mão de obra e operacionais. Configurações recomendadas por segmento de mercado Start-up/Pequena escala (foco em Uganda): Uma máquina de blocos manual ou estacionária com misturador e moldes, produzindo aproximadamente 150.000 blocos por ano (cerca de 500 blocos por dia). Essa configuração é ideal para empreendedores que estão entrando no mercado com capital limitado. O custo total do projeto pode ser mantido abaixo de US$ 15.000. Linha de produção de médio porte (mercado diversificado): Uma linha semiautomática que produz de 3.000 a 8.000 blocos por dia, com dosagem e mistura automatizadas. Essa configuração é ideal para empreiteiras que atendem a múltiplos canteiros de obras. As máquinas semiautomáticas têm se mostrado particularmente populares em mercados como o da Nigéria, onde os custos de mão de obra são mais baixos e os operadores estão facilmente disponíveis. Produção industrial em larga escala (com foco na Nigéria)Uma linha de produção de blocos totalmente automática integrando dosagem, mistura, formação, cura, empilhamento e embalagem.Esses sistemas podem produzir milhares de blocos por hora com qualidade consistente e mínimo desperdício. Eles representam o futuro da fabricação de blocos na África, especialmente na Nigéria, onde quase 9 em cada 10 novos empreendimentos habitacionais urbanos agora optam por blocos de concreto fabricados à máquina em vez de tijolos tradicionais cozidos em forno. Considerações ambientais Em toda a África, a sustentabilidade deixou de ser opcional. Máquinas de fabricação de blocos ecológicas podem produzir blocos sustentáveis ​​utilizando resíduos sólidos industriais, como cinzas volantes, escória e entulho de construção — materiais abundantes e frequentemente subutilizados em todo o continente. Na Nigéria, linhas de produção totalmente automatizadas podem incorporar resíduos industriais como escória e cinzas volantes como substitutos da areia e do cascalho convencionais. As máquinas de fabricação de blocos vazados, em particular, oferecem vantagens sustentáveis: não requerem queima, não emitem efluentes ou gases de escape e reduzem a extração de recursos naturais de areia e pedra. Como escolher seu fornecedor Ao adquirir equipamentos para a Nigéria ou Uganda, priorize fornecedores com experiência comprovada na África. A Hawen Machinery, por exemplo, atende clientes em diversos países africanos, incluindo Nigéria, Uganda, Quênia e Tanzânia. Busque fornecedores que ofereçam suporte pós-venda completo, disponibilidade de peças de reposição e treinamento técnico no local — esses fatores costumam determinar o sucesso a longo prazo mais do que o preço da máquina em si. Considerações finais A linha de produção de blocos correta A configuração depende do seu mercado específico, orçamento e ambições de crescimento. Os operadores de menor escala em Uganda podem começar com máquinas manuais ou semiautomáticas e expandir gradualmente, enquanto os grandes empreiteiros e produtores industriais da Nigéria estão cada vez mais optando por linhas totalmente automáticas para aproveitar as vantagens de escala. Independentemente do caminho que você escolher, lembre-se disto: no cenário de rápida urbanização da África, a capacidade de produzir blocos de alta qualidade localmente, de forma eficiente e sustentável, não é apenas uma vantagem comercial — é a pedra angular do futuro da construção no continente.
  • Proporção ideal de mistura para blocos vazados de cinzas volantes: um guia completo. Jun 10, 2026
     Proporção ideal de mistura para blocos vazados de cinzas volantes: um guia completo.Sustentabilidade na construção civil não é apenas uma tendência — é uma necessidade. À medida que a indústria da construção civil enfrenta o aumento dos custos dos materiais, regulamentações ambientais mais rigorosas e uma pressão crescente para a descarbonização, engenheiros e construtores estão buscando ativamente alternativas mais ecológicas. produtos de concreto tradicionaisEntre as soluções mais promissoras está a bloco oco de cinzas volantes—uma unidade de alvenaria ecológica de alto desempenho que transforma um resíduo industrial em um valioso material de construção. Mas aqui está a pergunta que mais importa: qual é a proporção ideal da mistura para produzir blocos vazados de cinzas volantes? Vamos analisar as pesquisas mais recentes para encontrar a resposta.  Por que usar cinzas volantes? A cinza volante é um subproduto fino e pulverulento gerado pela combustão do carvão em usinas termelétricas. A cada ano, centenas de milhões de toneladas de cinza volante são produzidas globalmente, grande parte das quais acaba em aterros sanitários ou lagoas de cinzas, criando riscos ambientais significativos, incluindo a contaminação das águas subterrâneas e a poluição do ar. Quando incorporado em produtos de concretoA cinza volante atua como um material cimentício suplementar (MCS). Suas partículas esféricas e propriedades pozolânicas melhoram a trabalhabilidade, aumentam a resistência a longo prazo, melhoram a durabilidade e reduzem a permeabilidade. blocos ocosOs benefícios são igualmente convincentes: maior resistência à compressão, menor absorção de água e maior resistência à degradação ambiental. Mas o segredo está em acertar as proporções da mistura. Três proporções de mistura ideais comprovadas O panorama da pesquisa revela que não existe uma única "fórmula mágica" — a proporção ideal da mistura varia dependendo dos requisitos da aplicação, dos materiais disponíveis e das metas de desempenho. No entanto, diversas formulações de mistura bem documentadas têm consistentemente apresentado resultados excepcionais. 🔬 Mistura 1: A abordagem do geopolímero de alta resistência Para aplicações que exigem desempenho estrutural excepcional, o ativado por álcalis bloco de cinzas volantes É uma opção excepcional. Um estudo de 2025 sobre blocos de alvenaria ativados por álcalis descobriu que a formulação ideal da mistura foi alcançada com a substituição de 30% das cinzas volantes por pó de cerâmica, combinado com uma solução ativadora alcalina de silicato de sódio e hidróxido de sódio. Os resultados foram notáveis: resistências à compressão variando de 16 a 46 MPa, densidades aparentes de 1850 a 2120 kg/m³ e absorção de água tão baixa quanto 4 a 10%. Da mesma forma, pesquisas sobre blocos de pavimentação geopolímeros de cinzas volantes Foi identificado que uma molaridade de ativador alcalino de 4M — com uma relação ativador/aglomerante de 0,35 e uma relação silicato de sódio/NaOH de 1,5 — proporcionou o melhor desempenho, resultando em uma resistência à compressão de 35,60 MPa e uma microestrutura densa e de baixa porosidade. Esses blocos de geopolímero são particularmente adequados para aplicações em paredes estruturais e projetos de infraestrutura onde a alta resistência é imprescindível. 🔬 Mix 2: A Mistura Composta Balanceada de SCM Um estudo experimental abrangente publicado na revista Sustainability (dezembro de 2025). investigaram blocos ocos de concreto sustentáveis Produzida com materiais cimentícios suplementares (SCMs). A fórmula vencedora, designada como 15FASFRAHB, consistia em 15% de cinzas volantes + 10% de sílica ativa + 5% de pó fino de agregado reciclado — totalizando um teor ideal de 30% de SCM. Essa mistura atingiu uma resistência à compressão de 7,6 MPa, superando ligeiramente os 7,4 MPa da mistura de referência, ao mesmo tempo que atendia aos critérios de resistência à tração. O que torna essa mistura particularmente atraente é seu desempenho equilibrado: resistência adequada para aplicações na construção civil, combinada com permeabilidade reduzida e melhor trabalhabilidade. O uso de areia 100% sustentável em vez de areia natural também contribui para solucionar a escassez global de agregados naturais. 🔬 Mistura 3: A Redução Ideal de Cimento Se minimizar o teor de cimento é seu principal objetivo — para economia de custos e redução de carbono — um estudo de 2025 publicado na revista Cleaner Materials oferece evidências convincentes. Utilizando o método de Taguchi com matriz ortogonal, os pesquisadores identificaram as proporções ideais como 60% de cinzas volantes, 10% de cimento e uma relação água/aglomerante de 22% (0,22). Essa mistura foi validada experimentalmente com um intervalo de confiança de 95%, confirmando sua confiabilidade. A redução no teor de cimento se traduz diretamente em custos de produção mais baixos — aproximadamente ₹5,44 (US$ 0,06) por tijolo — e em uma redução significativa do carbono incorporado. A avaliação do ciclo de vida mostrou que o potencial de aquecimento global por tijolo variou de 0,58 a 0,77 kg de CO₂ equivalente, sendo o teor de cimento o principal fator contribuinte. Isso faz do Mix 3 uma excelente escolha para projetos de fabricação industrial em larga escala e para projetos de habitação acessível. Métricas de desempenho em resumo Tipo de mistura Resistência à compressão Absorção de água Mais adequado paraGeopolímero (substituição de 30% de CTD) 16–46 MPa 4–10% Paredes estruturais, aplicações de alta resistênciaSCM composto (15% FA + 10% SF + 5% RAFD) 7,6 MPa Baixa (permeabilidade reduzida) Construção geral, construção sustentávelAlta resistência à flexão (60% de cinzas volantes, 10% de cimento, relação água/cimento 0,22) ~10 MPa como meta. Projetos de habitação popular em larga escala, com custos controlados.Substituição de cimento (20% de cinzas volantes): 2,84–7,0 MPa (varia conforme a dosagem da mistura)
  • Maximize a vida útil da máquina: Cronograma de manutenção diária, semanal e mensal para máquinas de fabricação de blocos. Jun 08, 2026
    No indústria de fabricação de blocos de concreto, seu máquina de fabricação de blocos é o coração da sua operação. Tempo de inatividade não planejado não apenas custa custos de reparo, como também prejudica a produtividade e atrasa projetos de construção inteiros.O segredo para manter sua prensa hidráulica e molde vibrando é... linhas de produção de blocos de concreto Atingir o máximo desempenho não é sorte. É manutenção gradual.Ao dividir a manutenção em listas de verificação diárias, semanais e mensais, você passa de "reparar e consertar" para "prever e prevenir". Este é o guia definitivo para a manutenção da sua máquina de blocos de concreto.Manutenção diária (Verificação de "Troca de Turno")Tempo estimado: 15 a 20 minutosVerificações diárias do seu Máquina de conformação de blocos totalmente automática ou semiautomáticaEles são sua primeira linha de defesa. São inspeções visuais e auditivas realizadas antes do início da produção e após o encerramento.Antes de iniciar o programa:1. Verificação do nível de óleo hidráulico: Certifique-se de que o nível de óleo esteja entre as marcas de máximo e mínimo. Nível baixo de óleo significa entrada de ar na bomba, causando cavitação (uma maneira rápida de destruir uma bomba hidráulica).2. Pontos de Lubrificação: Lubrifique manualmente as guias do molde e os rolamentos do eixo principal de vibração. Verifique se os reservatórios dos sistemas de lubrificação automática estão vazios.3. Inspeção dos Fixadores: Dê uma volta ao redor da máquina. Ouça se há parafusos soltos. Use uma chave inglesa para apertar os parafusos principais da cabeça da prensa e os parafusos de fixação do molde.4. Drenagem do Sistema de Ar: Drene a água do tanque do compressor de ar e dos filtros de ar para evitar ferrugem nas válvulas pneumáticas.Após o desligamento:5. Máquina de Blocos Limpeza: Utilize uma espátula e uma mangueira de ar para remover os resíduos de concreto da cabeça da prensa, do núcleo do molde e da pista de retorno do palete. O concreto seco é como uma lixa; ele desgastará seus moldes rapidamente.6. Verificação do interruptor de limite: Limpe a poeira dos interruptores de limite (sensores) para garantir que a máquina saiba exatamente onde a cabeça de prensagem está posicionada.Manutenção semanal (a "Limpeza profunda e ajuste")Tempo estimado: 1 a 2 horasUma vez por semana, você precisa parar. produção em bloco Para uma inspeção mais completa. Isso permite identificar problemas que as verificações diárias não detectam.1. Análise Detalhada do Sistema Hidráulico: Verifique a temperatura do óleo hidráulico durante a operação (deve estar abaixo de 60°C / 140°F). Inspecione as mangueiras hidráulicas em busca de rachaduras ou "transpirações" (vazamento de óleo através da borracha).2. Tensionamento da Correia: Verifique as correias em V que acionam o motor de vibração. Se elas deslizarem, haverá perda de força de vibração, resultando em blocos fracos e com baixa resistência.3. Verificação do desgaste do molde: Remova a cabeça de prensa superior e observe os revestimentos do molde. As bordas estão afiadas ou arredondadas? Bordas arredondadas significam que a desmoldagem será difícil.4. Reaperto dos parafusos: Use uma chave dinamométrica nos parafusos das tampas dos mancais principais e nos parafusos da mesa vibratória. A vibração afrouxa o aço; isso é imprescindível.5. Verificação da espessura do palete: Meça de 3 a 4 paletes. Paletes com desgaste superior a 1-2 mm causarão altura irregular dos blocos e perda de pressão.Manutenção Mensal (O "Serviço de Precisão")Tempo estimado: 3 a 4 horasA manutenção mensal exige uma paralisação parcial e uma abordagem metódica. Esta tarefa é do gerente de manutenção ou do técnico sênior.1. Filtragem e amostragem de óleo hidráulicoNão troque o óleo ainda (a menos que o motor tenha mais de 2000 horas). Em vez disso, utilize um filtro de óleo para limpar o óleo. Colete uma amostra para verificar a presença de água ou partículas metálicas.2. VAlinhamento do sistema de irradiaçãoVerifique o alinhamento de fase dos eixos excêntricos (se for do tipo com dois eixos). O desalinhamento cria forças laterais que podem trincar a estrutura da máquina.3. Limpeza de painéis elétricosDesligue o disjuntor principal. Use um aspirador de pó ou ar comprimido em baixa pressão para remover a poeira do CLP, dos inversores e dos contatores. A poeira retém calor, e o calor danifica os componentes eletrônicos.4. Verificação do amortecedorInspecione os amortecedores de vibração de borracha/metal sob os pés da máquina. Se estiverem rachados ou achatados, a máquina transmitirá a vibração para o piso da fábrica (desperdiçando energia e rachando a laje de concreto).5. Planicidade da cabeça de moldagem e prensagemColoque uma régua na cabeça da prensa. Se a folga for superior a 0,5 mm (0,02 polegadas), os seus blocos terão superfícies superiores irregulares.A "Regra de Ouro" de Máquina de Blocos ManutençãoFrequência, foco principal, consequência de pular etapasLimpeza e lubrificação diárias. Problemas com mofo, sensores bloqueados.Parafusos e correias da semana: Falha mecânica catastróficaSistema hidráulico e de alinhamento mensal: Rachaduras na estrutura, queima da bomba.Lembre-se: Seu máquina de fabricação de blocos É uma combinação de hidráulica de alta pressão e vibração de alta frequência. É um dos ambientes mais severos para qualquer equipamento.Uma verificação diária leva 15 minutos. A substituição de uma bomba hidráulica requer 6 horas de reparo e custa US$ 2.000. Implemente este sistema diário, semanal e mensal hoje mesmo e você dobrará a vida útil do seu molde e triplicará o tempo de atividade.
  • Da mistura cinzenta aos tijolos resistentes: o processo completo de produção de blocos de concreto. Jun 06, 2026
    Da mistura cinzenta aos tijolos resistentes: o processo completo de produção de blocos de concreto. Blocos de concreto (Frequentemente chamados de blocos de concreto ou unidades de alvenaria de concreto) são os trabalhadores silenciosos da construção moderna. De arranha-céus imponentes a simples muros de jardim, eles fornecem resistência, durabilidade e resistência ao fogo. Mas você já se perguntou como uma pilha de cimento, água e agregados se transforma em um bloco perfeitamente uniforme e capaz de suportar carga? Vamos analisar todo o processo de produção, passo a passo. Etapa 1: Aquisição e dosagem de matéria-prima por máquina de dosagem de concreto Tudo começa na central de dosagem. Os principais ingredientes são: • Cimento (o aglutinante)• Agregados (areia, pedra britada ou cascalho)• Água (para hidratação)• Aditivos (como cinzas volantes ou plastificantes para melhorar a trabalhabilidade ou o tempo de cura) Esses materiais são armazenados em silos separados e pesados ​​automaticamente por sistemas computadorizados para garantir proporções de mistura precisas. A precisão aqui é crucial — muita água e o bloco ficará fraco; pouca água e ele não se unirá. Etapa 2: Mistura por máquina de mistura de concreto Após a dosagem, as matérias-primas são alimentadas em um misturador de tambor ou em um misturador de eixo duplo. Os ingredientes secos (cimento + agregados) são misturados primeiro por cerca de 30 a 60 segundos. Em seguida, a água e quaisquer aditivos líquidos são adicionados gradualmente. O objetivo é obter uma mistura de concreto semi-seca, com consistência de terra úmida, que mantenha a forma ao ser pressionada. Esse baixo teor de água é essencial para uma desmoldagem rápida. Etapa 3: Moldagem (O Núcleo do Processo) por máquinas de formação de blocos O concreto misturado é transportado para a máquina de blocos, que consiste em uma caixa de molde com múltiplas cavidades e uma prensa hidráulica ou vibratória. Funciona assim: 1. Preenchimento: A mistura é pingada nas cavidades do molde.2. Vibração: Vibrações de alta frequência (3000–5000 RPM) agitam a mistura, permitindo que as partículas finas preencham todos os espaços vazios. Isso elimina os vazios de ar.3. Compactação: Pistões hidráulicos pressionam de cima para baixo enquanto o molde vibra. A combinação de pressão e vibração comprime o material, transformando-o em um bloco denso e sólido. Em poucos segundos, os "blocos verdes" recém-formados (ainda úmidos e não curados) são ejetados do molde para paletes de aço ou madeira. Etapa 4: Pré-cura imediata (opcional, para linhas de alta velocidade) por câmara de cura de blocos Algumas fábricas modernas utilizam um suporte de cura ou uma pré-câmara de forno para aquecer rapidamente os blocos verdes a baixa temperatura (cerca de 50–60 °C) durante 1–2 horas. Isso ajuda-os a adquirir resistência suficiente para serem manuseados sem quebrar. Etapa 5: Cura (A fase crítica de fortalecimento)câmara de cura de blocos A cura é a etapa em que o concreto de fato se transforma em concreto. Os blocos crus são transferidos para uma câmara de cura a vapor de baixa pressão (ou, às vezes, para uma autoclave de alta pressão, no caso de blocos mais leves). • Ciclo típico: 6 a 12 horas a 60–80 °C com 100% de umidade.• Química: O calor e a umidade aceleram a reação de hidratação entre o cimento e a água. Isso produz hidrato de silicato de cálcio — a cola que mantém tudo unido. Após a cura, os blocos atingem 60 a 80% de sua resistência final. Em seguida, são encaminhados para uma despaletizadora que separa os blocos dos paletes (os paletes retornam ao início da linha). Etapa 6: Cubificação e amarração por máquina de cubagem e embalagem de blocos Após a cura e endurecimento, os blocos são empilhados em cubos compactos (normalmente de 72 a 108 blocos por cubo) por braços robóticos. Cintas de aço ou plástico envolvem cada cubo para evitar deslocamentos durante o transporte. Etapa 7: Controle de Qualidade Antes de qualquer bloco sair da fábrica, amostras são testadas para verificar os seguintes pontos: • Resistência à compressão (força de esmagamento em N/mm²)• Precisão dimensional (variações de altura, largura e comprimento)• Absorção de água (para resistência às intempéries) Os tipos de blocos, como blocos vazados, maciços ou de verga, são separados e identificados. Etapa 8: Armazenamento e Expedição Os cubos finalizados são armazenados em um pátio coberto (para evitar a perda prematura de umidade) e, em seguida, carregados em caminhões para entrega nos canteiros de obras. Todo o processo, da matéria-prima ao cubo finalizado, normalmente leva de 16 a 24 horas. Eficiência Moderna: A Fábrica Totalmente Automatizada As linhas de produção de blocos atuais são altamente automatizadas. Um único operador em um painel de controle central pode: • Monitore a consistência da mistura em tempo real• Ajustar a frequência de vibração e a pressão do molde• Acompanhar as curvas de temperatura e umidade de cura• Registre os dados de qualidade para cada lote produzido. Essa automação garante uma qualidade consistente dos blocos, ao mesmo tempo que reduz o desperdício e os custos de mão de obra. Conclusão: Mais do que apenas "concreto" O que parece ser um simples tijolo cinza é, na verdade, o produto de engenharia precisa, química e automação. Da compactação por vibração que elimina vazios ocultos à cura a vapor que libera toda a resistência, cada etapa importa. 
  • Selecionando uma linha de produção de blocos por capacidade: um guia completo de comparação de custos para 2026 Jun 05, 2026
    Selecionando um Linha de Produção de Blocos Por capacidade: um guia completo de comparação de custos para 2026Uma das perguntas mais comuns — e mais importantes — que os investidores enfrentam ao entrar no mercado indústria de blocos de concreto A questão principal é: qual a capacidade ideal da máquina que devo comprar? Essa decisão está longe de ser trivial. Os dados mostram que selecionar uma máquina de fabricação de blocos com capacidade adequada pode reduzir o orçamento total do projeto em mais de 30%, enquanto uma capacidade inadequada pode levar à ociosidade do equipamento ou à insuficiência de capacidade, resultando em desperdício duplo — capital perdido e receita desperdiçada simultaneamente.Como bem observou um especialista do setor: dimensionar a linha de produção em excesso imobiliza capital e gera baixa utilização; dimensioná-la insuficientemente acarreta horas extras, gargalos e perda de oportunidades de negócios.Este guia fornece uma estrutura baseada em dados para selecionar o nível de capacidade de produção ideal para sua empresa de blocos de concreto em 2026, incluindo detalhamento completo dos custos por nível de capacidade, custos ocultos a serem observados e uma lista de verificação estruturada para tomada de decisão.Entendendo o Espectro de CapacidadeAs linhas de produção de blocos estão disponíveis em uma ampla gama de capacidades de produção, cada uma adequada a diferentes escalas de negócios, condições de mercado e orçamentos de investimento. A tabela abaixo fornece uma visão geral dos principais níveis de capacidade disponíveis em 2026:Capacidade de Produção Diária (blocos/8h) Nível de Automação Preço Aproximado da MáquinaEntrada / Manual / Móvel 1.000 – 3.000 Manual ou móvel $1.000 – $8.000Semiautomática: 3.000 – 10.000 Semiautomática: 10.000 – 40.000Gama média automática: 8.000 – 15.000 Totalmente automática: 60.000 – 120.000Máquinas totalmente automáticas de alto volume (15.000 a mais de 30.000 unidades) e máquinas totalmente automáticas (US$ 150.000 a mais de US$ 500.000).Fonte: Preços do fabricante e dados do setorVamos examinar cada nível em detalhes.Nível 1: Máquinas de blocos manuais/móveis de nível básico (1.000 a 3.000 blocos/dia)Ideal para: Startups, pequenos projetos rurais, locais de trabalho remotos, operadores com orçamento muito limitado.Faixa de preçoAs máquinas manuais e móveis são a opção mais acessível para iniciantes. Máquinas manuais ou semiautomáticas básicas, com capacidade de produção entre 1.000 e 3.000 blocos por dia, geralmente custam de US$ 1.000 a US$ 4.000. Máquinas de blocos manuais geralmente variam de US$ 2.000 a US$ 6.000, enquanto máquinas de blocos móveis (Unidades portáteis que produzem blocos diretamente no solo preparado) variam de US$ 2.500 a US$ 10.000.O que você recebeAs máquinas móveis são portáteis, custam menos e produzem menos blocos, enquanto as máquinas estacionárias são fixas, exigem um investimento maior e suportam volumes de produção mais elevados. Os modelos semiautomáticos desta categoria oferecem um meio-termo entre o trabalho manual e a automação, custando normalmente entre US$ 10.000 e US$ 30.000.Requisitos de mão de obraOs sistemas manuais e semiautomáticos dependem muito da habilidade do operador; os tempos de ciclo variam e o desperdício pode aumentar com alimentação e desmoldagem inconsistentes. Uma pequena operação manual pode exigir de 10 a 12 trabalhadores.Considerações sobre custos ocultos• Intensidade de mão de obra: Custos salariais contínuos mais elevados em comparação com linhas automatizadas.• Variabilidade na qualidade: As taxas de refugo podem ser maiores sem automação.• Versatilidade limitada do produto: a troca de moldes pode ser demoradaAnálise de InvestimentosEmbora o custo inicial seja mínimo, as máquinas de nível básico apresentam o maior custo de produção por unidade devido à alta demanda de mão de obra e à menor eficiência. Elas são indicadas para testar um mercado local, atender a uma área geográfica muito pequena ou operar em locais onde os custos de mão de obra são excepcionalmente baixos. Para operações comerciais de maior porte, esse nível deve ser visto como um ponto de partida, e não como um destino final.Nível 2: Máquinas de blocos semiautomáticas (3.000 a 10.000 blocos/dia)Ideal para: Pequenas e médias empresas que atendem mercados locais ou regionais, proprietários de fábricas iniciantes com orçamentos moderados.Faixa de preçoMáquinas semiautomáticas para fabricação de blocos de concreto Normalmente, os preços variam de US$ 5.000 a US$ 15.000, dependendo da capacidade e dos recursos. A faixa de preço mais ampla para máquinas semiautomáticas costuma ser de US$ 10.000 a US$ 40.000, com variações com base na configuração e nos equipamentos auxiliares incluídos.Para contextualizar, um Máquina de blocos de cimento QT4-40 Oferece uma solução acessível e eficiente com desempenho confiável, enquanto modelos como o QT4-20 podem produzir múltiplas especificações de blocos, incluindo blocos vazados, pavimentos intertravados e blocos maciços.O que você recebeEssas máquinas oferecem um equilíbrio entre capacidade de produção e custo. Normalmente incluem funções automáticas de alimentação e conformação, mas podem exigir intervenção manual para manuseio de paletes, empilhamento e transporte para a área de cura. Uma máquina semiautomática de gama média costuma ser a escolha mais popular para quem está abrindo uma fábrica pela primeira vez.As máquinas semiautomáticas de gama média, na categoria de 5.000 a 10.000 blocos por dia, oferecem uma excelente relação custo-benefício para operações comerciais de menor porte.Requisitos de mão de obraAs linhas semiautomáticas normalmente requerem de 8 a 10 trabalhadores, pois ainda dependem da habilidade do operador para tarefas como transporte de paletes e desmoldagem.Considerações sobre custos ocultos• Manuseio de paletes: Sem alimentadores automáticos de paletes, os custos de mão de obra para o transporte de paletes aumentam consideravelmente.• Logística de cura: As operações manuais ou dependentes de empilhadeiras no pátio de cura aumentam os requisitos de mão de obra e espaço.• Requisitos de espaço: Os pátios de cura exigem uma área aberta considerável.Análise de InvestimentosAs máquinas semiautomáticas são ideais para mercados onde os custos de mão de obra são moderados e onde a capacidade de produção não precisa ser em escala industrial. Essa opção oferece a melhor relação custo-benefício inicial para uma operação comercial legítima, mas deixa de lado economias significativas nos custos operacionais em comparação com a automação completa.Nível 3: Máquinas totalmente automáticas de gama média (8.000 a 15.000 blocos/dia)Ideal para: Fornecedores regionais, fabricantes em crescimento, empresas onde os custos de mão de obra estão aumentando.Faixa de preçoMáquinas automáticas de blocos de concreto de gama média geralmente custam entre US$ 60.000 e US$ 120.000. Uma linha de produção de blocos de concreto totalmente automática, com capacidade para 10.000 a mais de 30.000 blocos por dia, custa entre US$ 100.000 e US$ 500.000. Na faixa inferior desse segmento, algumas linhas totalmente automáticas para capacidades menores podem ter preços a partir de US$ 35.000 a US$ 100.000.O que você recebeLinhas totalmente automatizadas sincronizam a alimentação de materiais, a compactação, a desmoldagem, o manuseio de paletes e o empilhamento. Os tempos de ciclo são consistentes e mais fáceis de planejar. Para blocos vazados padrão, linhas eficientes geralmente atingem de 10 a 15 segundos por palete, o que, em um turno de 8 horas, se traduz em aproximadamente 9.000 a 18.000 blocos por ciclo, dependendo do número de cavidades do molde.Esses sistemas representam o ponto ideal para muitos investidores — automação significativa sem o investimento de capital total das maiores linhas industriais.Requisitos de mão de obraUma linha de produção de blocos totalmente automática geralmente requer apenas de 3 a 5 trabalhadores.Considerações sobre custos ocultos• Instalação e treinamento: Normalmente, esses itens adicionam de 5 a 10% ao preço de compra para comissionamento e treinamento do operador.• Consumo de energia: Uma planta de pequeno a médio porte normalmente consome de 15 a 45 kWh por hora de operação, considerando motores, vibradores e unidades hidráulicas.• Instalações elétricas e fundações: Os custos de instalação variam significativamente de acordo com o local.Análise de InvestimentosAs máquinas totalmente automáticas de gama média oferecem o melhor equilíbrio entre investimento inicial e redução de custos operacionais. Uma máquina de fabricação de blocos QGM totalmente automática pode custar 70% a mais do que sua equivalente manual, mas reduz os custos de mão de obra em até 80% e elimina erros humanos na dosagem de concreto e nos ciclos de prensagem. Clientes reais reduziram os custos de produção por bloco de US$ 0,12 para US$ 0,07 após a atualização para sistemas totalmente automatizados — uma redução de 42% no custo unitário.É neste nível que a automação começa a gerar um retorno substancial sobre o investimento (ROI) por meio da economia de mão de obra, da consistência da qualidade e do aumento da produtividade diária.Nível 4: Linhas de produção totalmente automatizadas de alto volume (15.000 a 30.000+ blocos/dia)Ideal para: Operações industriais de grande escala, empreiteiras de infraestrutura governamentais, fabricantes que abastecem os principais mercados metropolitanos ou produção voltada para exportação.Faixa de preçoLinhas de produção totalmente automatizadas nessa escala normalmente variam de US$ 150.000 a mais de US$ 400.000. No extremo superior, soluções completas "chave na mão" podem ultrapassar os US$ 500.000.O que você recebeAs linhas industriais de alto volume oferecem operação controlada por CLP com mínima intervenção humana. Elas proporcionam alta produção consistente, durabilidade a longo prazo e desempenho confiável, podendo ser facilmente integradas a linhas de produção inteligentes. Modelos como o ZC900, ZC1000, ZC1200 e ZC1500 da ZCJK, assim como o UNT1200A/B, com capacidade de produção de até 13.200 a 13.440 tijolos padrão por hora, são projetados para atender às demandas da escala industrial.A PMSA ULTRA-3000, líder de mercado, por exemplo, é uma máquina de altíssima capacidade que combina as mais recentes tecnologias globais com mais de 40 novos recursos.Requisitos de mão de obraEssas linhas altamente automatizadas requerem apenas 2 a 3 funcionários para operação na sala de controle e inspeção de qualidade.Ponto de decisão entre circuito aberto e circuito fechadoNesse nível de capacidade, surge uma decisão de investimento crucial: sistemas de circuito aberto versus sistemas de circuito fechado.As linhas de produção totalmente automatizadas de circuito aberto incluem o empilhamento automático após a moldagem, mas um operador de empilhadeira precisa transportar os blocos úmidos empilhados até um pátio de cura natural. A cura é feita por métodos a céu aberto ou em galpões. Esses sistemas geralmente exigem de 4 a 5 trabalhadores, incluindo um operador de empilhadeira.As linhas totalmente automatizadas de circuito fechado utilizam um carro de transferência para levar os paletes diretamente para uma câmara de cura controlada, criando um sistema de circulação contínuo 24 horas por dia, 7 dias por semana, sem a necessidade de empilhadeira para a transferência dos blocos úmidos. Essas linhas requerem apenas 2 a 3 operadores e normalmente alcançam uma produção diária real 15 a 30% maior em comparação com os sistemas de circuito aberto, devido à ausência de limitação de velocidade da empilhadeira, à eliminação da fadiga do operador, à circulação contínua de paletes, aos ciclos de cura acelerados e à redução de danos aos blocos úmidos.A relação de custo-benefício é clara: os sistemas de circuito fechado exigem um capital inicial mais elevado devido ao investimento na câmara de cura, mas em regiões onde os custos de mão de obra estão aumentando, essa diferença afeta significativamente as despesas operacionais a longo prazo.Considerações sobre custos ocultos• Engenharia de alta resistência: O aço estrutural pode representar de 20 a 35% da lista de materiais em máquinas bem construídas; tolerâncias mais rigorosas significam menor perda por vibração e maior densidade de blocos.• Sistemas de vibração: Sistemas de alta frequência e alta amplitude com eixos excêntricos balanceados custam mais, mas compactam o concreto de forma mais uniforme e reduzem os vazios.• Custos de moldes: Conjuntos de moldes reforçados com insertos resistentes ao desgaste geralmente variam de US$ 800 a US$ 3.000, dependendo da qualidade do aço, número de cavidades, textura e complexidade. Se você planeja mudanças frequentes de produto — como alternar blocos vazados com pavimentos — considere incluir no orçamento vários conjuntos de moldes e mecanismos de troca rápida.• Sistemas hidráulicos: Cilindros de maior diâmetro, bombas com sensores de carga e válvulas de resposta rápida melhoram a repetibilidade do ciclo, mas aumentam o custo inicial; servomotores aumentam ainda mais esse custo.Análise de InvestimentosLinhas totalmente automatizadas nessa escala oferecem o menor custo de produção por unidade, mas exigem o maior investimento inicial. Uma planta de alto volume bem administrada pode atingir margens de lucro líquido de 12 a 20%, com margens brutas chegando a 40%. Essas linhas são mais adequadas para empresas estabelecidas com demanda de mercado clara e escala operacional para absorver o capital inicial.Além da Máquina: Investimento Total na FábricaO preço das máquinas é apenas o começo. De acordo com especialistas do setor, o investimento em uma fábrica de tijolos completa consiste em sete componentes principais: o maquinário essencial para a fabricação dos blocos, a aquisição e preparação do terreno, os equipamentos auxiliares essenciais, a aquisição de matéria-prima, os custos com mão de obra e pessoal, as taxas administrativas e de licenciamento e o capital de giro necessário. A tabela a seguir apresenta uma estimativa completa do investimento total por nível de capacidade:Componente de custo: Semi-automática (3 mil a 10 mil/dia), Automática de gama média (8 mil a 15 mil/dia), Automática de alto volume (15 mil a 30 mil+/dia)Maquinaria Essencial: US$ 15.000 – US$ 40.000; US$ 60.000 – US$ 120.000; US$ 150.000 – US$ 400.000+.Equipamentos auxiliares: US$ 10.000 – US$ 25.000; US$ 30.000 – US$ 60.000; US$ 60.000 – US$ 120.000Preparação do terreno e do local: US$ 20.000 – US$ 50.000; US$ 40.000 – US$ 100.000; US$ 80.000 – US$ 200.000Moldes e ferramentas: US$ 2.000 – US$ 5.000; US$ 5.000 – US$ 10.000; US$ 8.000 – US$ 20.000Instalação e treinamento: US$ 2.000 – US$ 4.000; US$ 5.000 – US$ 12.000; US$ 12.000 – US$ 30.000Estoque de Matérias-Primas: US$ 10.000 – US$ 20.000; US$ 20.000 – US$ 40.000; US$ 40.000 – US$ 80.000Capital de Giro (3–6 meses) $ 15.000 – $ 30.000 $ 30.000 – $ 60.000 $ 60.000 – $ 120.000Investimento total estimado: US$ 74.000 – US$ 174.000; US$ 190.000 – US$ 402.000; US$ 410.000 – US$ 970.000 ou mais.Observação: Os valores variam significativamente conforme a localização, o fornecedor e a configuração específica. Estas são estimativas aproximadas, não orçamentos definitivos.Principais custos ocultos frequentemente ignorados• Instalação elétrica e fundações: Esses itens acarretam custos locais significativos que variam de acordo com o local.• Preparação da área de cura: Para sistemas de circuito aberto, os pátios de cura exigem uma preparação significativa do terreno.• Taxas de licenças e autorizações: Os custos administrativos regionais variam substancialmente.• Treinamento de operadores: Um sistema totalmente automatizado requer operadores qualificados; os custos de treinamento aumentam o investimento inicial.Análise de custos por bloco por capacidadeA automação reduz a produção por bloco. Os custos foram drasticamente reduzidos. Dados reais mostram que os clientes reduziram os custos de produção por bloco de US$ 0,12 para US$ 0,07 após a atualização para sistemas totalmente automatizados. Uma fábrica de blocos de cimento Produzir entre 6.000 e 8.000 blocos por dia normalmente resulta em uma margem líquida de US$ 0,04 a US$ 0,06 por bloco, com um lucro diário em torno de US$ 300 a US$ 450.A tabela abaixo ilustra os custos aproximados por bloco em diferentes níveis de capacidade:Nível de capacidade. Custo estimado de produção por bloco. Faixa de lucro diário estimada (10 mil blocos/dia). Cronograma estimado de retorno do investimento.Manual / Móvel $0,15 – $0,25 N/A (pequena escala) 12–24 mesesSemiautomática $0,10 – $0,14 $100 – $200 8–14 mesesAutomático de gama média: US$ 0,07 – US$ 0,09; US$ 250 – US$ 400; 6 a 10 mesesAlto volume totalmente automático $0,05 – $0,07 $400 – $600+ 5–8 mesesPressupostos: Preço de venda local em torno de US$ 0,18 a US$ 0,22 por bloco oco padrão; cálculos apenas para fins ilustrativos.Estrutura de Decisão: Escolhendo a Capacidade Certa para o Seu NegócioAntes de tomar uma decisão final, considere os seguintes fatores-chave:1. Defina suas metas de produção. De qual produção diária você realmente precisa? Quais tipos de tijolos e variedade de produtos você oferecerá? Seja realista quanto à demanda do mercado local.2. Avalie seus recursos. Qual é o seu orçamento total de investimento? Qual é a disponibilidade e o custo da mão de obra qualificada? Qual é o espaço disponível na sua fábrica e a capacidade de fornecimento de energia?3. Avalie seu mercado. Seu mercado é regional ou local? Os custos de mão de obra são baixos ou estão aumentando? Qual o nível de qualidade do produto oferecido pelos concorrentes?4. Adeque a máquina ao plano de negócios. Utilize a matriz de seleção simples abaixo:Se o seu objetivo é... Nível RecomendadoEntrada de baixo risco, pequeno mercado rural. Manual/Semi-automático.Produção regional estável, orçamento moderado, câmbio automático de médio porte.Produção industrial em larga escala, com o menor custo unitário, em alto volume e totalmente automática.Otimização de custos de mão de obra, consistência de qualidade. Totalmente automático (qualquer nível).5. Planeje o crescimento. Considere se a máquina escolhida pode ser atualizada. Máquinas semiautomáticas podem ser atualizadas posteriormente com componentes de automação adicionais. Isso reduz o risco financeiro e permite escalabilidade.Recomendações estratégicas para investidores em 2026Comece com uma capacidade realista. Para a maioria das operações de médio porte, uma máquina na faixa de 8.000 a 12.000 blocos por turno (totalmente automática de médio porte) oferece o melhor equilíbrio entre custo inicial e eficiência operacional. Essa faixa proporciona economias significativas de mão de obra sem o investimento inicial total das maiores linhas industriais.Considere todo o ecossistema de investimento. O preço da máquina é apenas um componente — o terreno, os equipamentos auxiliares, o capital de giro e a instalação podem facilmente dobrar ou triplicar o seu investimento total. Elabore seu orçamento de acordo.Analise cuidadosamente a diferença entre sistemas de circuito aberto e fechado. Em regiões onde os custos de mão de obra estão aumentando, os sistemas de circuito fechado com câmaras de cura automatizadas justificam seu maior custo inicial por meio de menores despesas operacionais a longo prazo e maior produção diária real.Adequar a capacidade à demanda real. Dimensionar a linha de produção em excesso imobiliza capital e resulta em baixa utilização; dimensioná-la em quantidade insuficiente acarreta horas extras, gargalos e perda de oportunidades de negócio. Dados demonstram que selecionar uma capacidade razoavelmente adequada pode reduzir o orçamento total do projeto em mais de 30%.Concentre-se no custo total de propriedade, não apenas no preço inicial. Compradores profissionais avaliam a economia de mão de obra, a manutenção, o consumo de energia e a eficiência ao longo da vida útil da máquina, e não apenas o preço de compra. Uma máquina de fabricação de blocos QGM totalmente automática pode custar 70% a mais do que sua equivalente manual, mas a redução do custo da mão de obra em até 80% e os menores custos de produção por bloco geram um rápido retorno do investimento.Considerações finaisA máquina de fabricação de blocos de concreto O mercado está crescendo de forma constante, com projeção de atingir US$ 1,74 bilhão em 2026, a uma taxa de crescimento anual composta (CAGR) de 8,6% em relação aos níveis de 2025. Escolher a capacidade adequada não é apenas uma decisão técnica — é uma decisão estratégica que determinará a lucratividade, a escalabilidade e a posição competitiva da sua fábrica nos próximos anos.Os dados mostram que selecionar uma máquina com capacidade razoavelmente adequada pode reduzir o orçamento total do projeto em mais de 30%. Por outro lado, uma capacidade inadequada — seja excessiva ou insuficiente — pode dobrar o desperdício com equipamentos ociosos ou a perda de vendas.Ao alinhar sua escolha de capacidade com a realidade do mercado, as restrições orçamentárias e as aspirações de crescimento a longo prazo, você posiciona sua empresa de forma estratégica. bloco de concreto Negócios para um sucesso sustentável em 2026 e nos anos seguintes.Aviso: Todos os preços e faixas de investimento são estimativas baseadas em dados do fabricante, relatórios de mercado e publicações do setor, referentes a junho de 2026. Os custos reais variam significativamente de acordo com a localização, o fornecedor, a configuração, os custos de envio, os impostos de importação e as flutuações cambiais. Sempre obtenha orçamentos de vários fornecedores e realize uma análise completa antes de tomar decisões de investimento.
  • Análise detalhada do investimento em linha de produção de blocos totalmente automatizada até 2026: um guia completo para investidores. Jun 03, 2026
    A indústria de fabricação de blocos de concreto está experimentando um crescimento sem precedentes em 2026. O mercado global máquinas automáticas de fabricação de blocos Prevê-se que o mercado atinja US$ 1,74 bilhão em 2026, crescendo a uma taxa composta de crescimento anual (CAGR) de 8,6% em relação aos níveis de 2025. Enquanto isso, o mercado de materiais de construção sustentáveis ​​está se expandindo ainda mais rapidamente, com projeção de crescimento de US$ 320,78 bilhões em 2025 para US$ 359,41 bilhões em 2026, a uma notável CAGR de 12,0%. Para empreendedores e investidores que desejam entrar nesse setor em expansão, compreender o panorama completo do investimento em uma linha de produção de blocos totalmente automatizada é essencial — não apenas o preço da máquina, mas todos os componentes de custo que transformam uma linha de produção em uma fábrica lucrativa. Por que totalmente automático? Os argumentos a favor da automação. Antes de analisarmos os números, vamos abordar a questão fundamental: por que investir em automação completa quando máquinas semiautomáticas ou manuais custa muito menos inicialmente? A linha de produção totalmente automatizada Pode reduzir os custos de mão de obra em até 80% em comparação com operações manuais. Dados reais mostram que os clientes reduziram os custos de produção por bloco de US$ 0,12 para US$ 0,07 após a atualização para sistemas totalmente automatizados — uma redução de 42% no custo unitário. A economia de mão de obra por si só é transformadora. Uma operação manual pode exigir de 15 a 20 trabalhadores para misturar, moldar, curar e empilhar, enquanto uma linha de produção automática normalmente opera com apenas 3 a 5 trabalhadores para supervisão, controle de qualidade e manutenção. Em um horizonte de cinco anos, essa economia salarial, por si só, muitas vezes supera o preço de compra inicial da máquina. Além da mão de obra, a automação proporciona qualidade consistente do produto, taxas de rejeição reduzidas e a capacidade de operar continuamente por horas, com integração de esteiras transportadoras e sistemas de cura otimizados. Para mercados com altos custos de mão de obra, como em algumas regiões do Oriente Médio, o maior investimento inicial pode ser recuperado rapidamente por meio da redução dos custos com salários. O Espectro de Preços: O Que Esperar em 2026 O mercado de máquinas para fabricação de blocos de concreto em 2026 oferece três níveis distintos: • Entrada ou máquinas semiautomáticas: aproximadamente US$ 15.000 a US$ 40.000· Máquina automática de gama médias: aproximadamente US$ 60.000 a US$ 120.000· Linhas totalmente automatizadasaproximadamente US$ 150.000 a US$ 400.000 ou mais Uma máquina QGM totalmente automática pode custar 70% a mais do que sua equivalente manual, mas reduz drasticamente os custos operacionais. A capacidade de produção é o fator mais influente — uma máquina que produz 1.000 blocos por turno pode custar de três a quatro vezes menos do que um modelo com capacidade para 10.000 blocos por turno. Para contextualizar, aqui está uma análise das faixas de preço típicas com base na capacidade: Capacidade de produção (blocos/8h) Tempo de ciclo (seg) Potência do motor (kW) Faixa de preço aproximada (USD)2.000 – 4.000 18–25 15–22 15.000 – 35.0005.000 – 8.000 12–16 30–45 40.000 – 80.0009.000 – 12.000 8–11 55–75 90.000 – 180.000Mais de 15.000 5–7 90–132 200.000 – Mais de 500.000 Analisando o investimento total: além do preço da máquina O preço das máquinas é apenas a parte principal da operação. De acordo com especialistas do setor, o investimento em uma fábrica de tijolos completa consiste em sete componentes principais: maquinário essencial, aquisição e preparação do terreno, equipamentos auxiliares, matéria-prima, mão de obra, taxas administrativas e de licenciamento, e capital de giro. Aqui está uma análise realista para uma fábrica de tijolos. linha de produção totalmente automática de médio porte em 2026 (capacidade de 8.000 a 12.000 blocos por turno): 1. Máquinas para fabricação de blocos de concreto (US$ 150.000 – US$ 250.000) Isso inclui a máquina de blocos principal, o sistema hidráulico, o painel de controle PLC e o módulo de vibração. Sistemas de vibração de alta frequência e alta amplitude com eixos excêntricos balanceados custam mais, mas produzem blocos mais densos e de maior qualidade. Sistemas hidráulicos com cilindros de maior diâmetro e válvulas de resposta rápida melhoram a repetibilidade do ciclo e reduzem o desperdício. 2. Moldes e ferramentas (US$ 5.000 – US$ 15.000) Conjuntos de moldes reforçados com insertos resistentes ao desgaste geralmente variam de US$ 800 a US$ 3.000, dependendo da qualidade do aço e da complexidade. Para blocos vazados (400×200×200 mm), um único molde pode produzir de 8 a 15 peças por ciclo, com uma produção que varia de 1.920 a 2.700 blocos por hora. Se você planeja produzir vários tipos de produtos — blocos vazados, pavimentos, meio-fios — considere incluir vários conjuntos de moldes e mecanismos de troca rápida no orçamento. 3. Equipamentos auxiliares (US$ 50.000 – US$ 100.000) Uma linha de produção completa requer mais do que apenas a máquina principal. Os componentes essenciais incluem: • Sistema de dosagem e mistura de concreto• Correias transportadoras e sistemas de transferência de materiais· Alimentador automático de paletes e sistema de retorno· Sistema de empilhamento para blocos acabados• Sistema de controle central integrado Uma linha totalmente automatizada com alimentadores de paletes pode facilmente dobrar o preço da máquina básica. 4. Preparação do terreno e do local (US$ 30.000 a mais de US$ 150.000 — altamente variável conforme a região) O custo do terreno varia drasticamente conforme a localização. Um padrão fábrica de blocos Requer: • Espaço fabril para a linha de produção (normalmente entre 1.500 e 5.000 m²)• Armazenamento de matérias-primas (agregados, cimento, cinzas volantes)• Curral ou câmara de cura• Área de armazenamento de produtos acabados• Instalações para escritórios e trabalhadores Para sistemas de circuito fechado com câmaras de cura automatizadas, é necessária uma altura livre maior no teto devido ao design vertical da câmara de cura. 5. Instalação, Comissionamento e Treinamento (5–10% do custo da máquina) A instalação, o comissionamento e o treinamento do operador normalmente adicionam de 5 a 10% ao preço de compra. A instalação elétrica, as fundações e a preparação de uma área de cura controlada acarretam custos locais significativos que variam de acordo com o local. 6. Estoque de matérias-primas (3 a 6 meses de capital de giro) Cimento, agregados, água e aditivos representam de 60 a 70% dos custos contínuos de produção. Para uma operação de médio porte, reserve de US$ 30.000 a US$ 60.000 para o estoque inicial de matéria-prima. 7. Despesas Operacionais (Contínuas) • Energia: Uma planta de pequeno a médio porte normalmente consome de 15 a 45 kWh por hora de operação, considerando motores, vibradores e unidades hidráulicas. Os custos de energia representam de 10 a 15% das despesas totais de produção.• Manutenção e peças de reposição: Substituição regular de peças de desgaste, trocas de óleo hidráulico e manutenção preventiva.• Mão de obra: 3 a 5 operadores qualificados para linhas totalmente automáticas. Tabela Resumo do Investimento Total Componente de custo: Baixo custo (USD), Médio custo (USD), Alto custo (USD)Máquinas para fabricação de blocos de concreto: 150.000, 200.000, 250.000Moldes e ferramentas 5.000 10.000 15.000Equipamentos auxiliares 50.000 70.000 100.000Preparação do terreno e do local: 30.000, 80.000, 150.000Instalação e treinamento 10.000 15.000 25.000Estoque de matérias-primas: 30.000, 45.000, 60.000Investimento inicial total: US$ 275.000, US$ 420.000 ou US$ 600.000? Nota: Estes valores são estimativas. Os custos finais dependem da localização, capacidade, nível de automação e fornecedor. Circuito aberto versus circuito fechado: uma decisão de investimento crucial Uma distinção fundamental em linhas de produção totalmente automatizadas é entre sistemas de circuito aberto e sistemas de circuito fechado. Os sistemas de circuito aberto empilham os blocos úmidos automaticamente, mas um operador de empilhadeira precisa transportá-los até um local de cura natural. Esses sistemas exigem de 4 a 5 trabalhadores, incluindo um operador de empilhadeira, mas têm um investimento inicial menor. Os sistemas de circuito fechado utilizam um carrinho de transporte para transferir paletes diretamente para uma câmara de cura controlada, criando uma circulação contínua 24 horas por dia, 7 dias por semana, sem a necessidade de empilhadeira. Esses sistemas requerem apenas 2 a 3 funcionários e normalmente alcançam uma produção diária real 15 a 30% maior em comparação com os sistemas de circuito aberto. A contrapartida: os sistemas de circuito fechado têm custos iniciais mais elevados devido ao investimento na câmara de cura, mas despesas operacionais de longo prazo significativamente menores em regiões onde os custos de mão de obra estão aumentando. Análise de Retorno sobre o Investimento (ROI) Os argumentos financeiros a favor da automação completa são convincentes. Uma fábrica de blocos bem administrada pode atingir margens de lucro líquido de 12 a 20%, com margens brutas que chegam a 40%. Para linhas totalmente automáticas, Os prazos de retorno do investimento (ROI) normalmente variam de 5 a 7 meses para a recuperação do investimento inicial em condições de mercado favoráveis. Isso se compara favoravelmente aos 6 a 10 meses para sistemas semiautomáticos de baixo investimento. O cálculo funciona porque: • Redução do custo de produção por bloco (de US$ 0,12 para US$ 0,07 em casos documentados)• Maior produtividade diária com qualidade consistente• Menores taxas de rejeição (menos sucata)• Redução da dependência de mão de obra em regiões de altos salários Um exemplo rápido de cálculo de ROI para uma linha totalmente automatizada de gama média, avaliada em US$ 400.000, produzindo 10.000 blocos por dia com uma margem líquida de US$ 0,03 por bloco: • Lucro diário: $300• Lucro mensal (25 dias úteis): US$ 7.500• Lucro anual: US$ 90.000• Período de retorno do investimento: aproximadamente 4 a 5 anos, excluindo economia de mão de obra e redução de desperdício. Recomendações estratégicas para investidores em 2026 Comece com uma capacidade realista: Para a maioria das operações de médio porte, uma máquina na faixa de 8.000 a 10.000 blocos por turno oferece o melhor equilíbrio entre custo inicial e eficiência operacional. A equipe de engenharia da QGM recomenda manter uma margem de segurança de 20% para os períodos de pico. Considere o crescimento modular: Comece com uma linha de produção que possa ser atualizada. Máquinas semiautomáticas podem ser aprimoradas posteriormente com componentes de automação adicionais. Isso reduz o risco financeiro e, ao mesmo tempo, permite escalabilidade. Considere todos os custos "ocultos": Instalação, fundações, serviços elétricos e preparação da área de cura podem adicionar de 5 a 10% ao preço de compra. Reserve pelo menos de três a seis meses de capital de giro para garantir o bom funcionamento do sistema. Considerações geográficas: Os custos de mão de obra variam drasticamente — em regiões com salários altos (partes do Oriente Médio, Europa e América do Norte), as linhas totalmente automatizadas proporcionam um retorno sobre o investimento mais rápido devido à economia com salários. Em mercados com salários mais baixos, as linhas semiautomáticas podem ser um ponto de partida mais equilibrado. A escolha do fornecedor é crucial: a qualidade de construção influencia o preço. O aço estrutural pode representar de 20% a 35% do custo total dos materiais em máquinas bem construídas. Os principais fornecedores em 2026 incluem a QGM (com tecnologia alemã Zenith), o Grupo Qunfeng, a Hawen e a Poyatos. Uma linha de produção com engenharia alemã geralmente tem um custo inicial mais elevado, mas oferece custos de manutenção mais baixos a longo prazo. Perspectivas de mercado para 2026 O mercado global de máquinas automáticas para fabricação de blocosO setor está em forte trajetória de crescimento, com projeção de passar de US$ 1,61 bilhão em 2025 para US$ 1,74 bilhão em 2026. O setor de materiais de construção sustentáveis ​​está se expandindo em ritmo ainda mais acelerado, com receita projetada para atingir US$ 190 bilhões até 2036. As principais tendências que impulsionam esse crescimento incluem a integração da inteligência artificial no design de materiais, formulações de concreto de baixo carbono, uso ampliado de materiais reciclados (cinzas volantes, escória) e maior adoção de rastreamento inteligente de materiais. Investir em 2026 não se resume a comprar equipamentos — trata-se de posicionar sua empresa para a próxima década de demanda por materiais de construção. Como observa um especialista do setor, a questão não é apenas adquirir um equipamento; trata-se de reconfigurar toda a estrutura financeira e operacional de uma empresa para o crescimento futuro. Seja para lançar um novo empreendimento ou expandir operações existentes, uma linha de produção de blocos totalmente automatizada em 2026 representa um investimento estratégico em eficiência, qualidade e competitividade a longo prazo. O futuro da indústria da construção civil é automatizado, sustentável e orientado por dados — e a hora de investir é agora.
  • Roteiro de Modernização de Usinas de Blocos de Porte Médio: De Semiautomática a Totalmente Automática – Etapas Essenciais e Retorno sobre o Investimento para Proprietários May 29, 2026
    Título: Roteiro de Modernização de Usinas de Blocos de Porte Médio: De Semiautomática a Totalmente Automática – Etapas Essenciais e Retorno sobre o Investimento para Proprietários Se você possui um fábrica de blocos de concreto de médio porteSe você trabalha na área de usinagem, provavelmente já sentiu a pressão. Os custos de mão de obra estão aumentando. Os clientes exigem tolerâncias mais rigorosas e entregas mais rápidas. Sua antiga linha semiautomática — onde um operador aperta botões, move paletes manualmente e registra a produção em uma prancheta — ainda fabrica blocos. Mas a cada ano fica mais difícil competir.   Você já ouviu falar sobre “Linhas totalmente automáticas.”Você pode imaginar robôs, preços milionários e especialistas em TI que você não pode pagar. A boa notícia? A atualização gradual não só é possível, como pode se pagar mais rápido do que você imagina.   Este artigo explica passo a passo como migrar de uma motocicleta semiautomática para uma totalmente automática, onde investir primeiro e qual retorno um proprietário de motocicleta de pequeno a médio porte pode realisticamente esperar.   ---   Parte 1: O que significa, na prática, “semiautomático vs. automático”?   Para que fique bem claro o ponto de partida.   Funcionalidade: Linha semiautomática, Linha totalmente automática Ciclo da máquina de blocos Automático (controlado por PLC) Automático (PLC) Carregamento/descarregamento de paletes: Empilhadeira manual ou carrinho de mão; Magazine e esteira automática para paletes. Cubagem/amarração manual Empilhamento automático Cubagem e amarração Ajustes da máquina: O operador gira os potenciômetros e altera a receita manualmente. Receitas baixadas do HMI ou MES. Registro de dados em livro de registro em papel. Contadores de produção em tempo real, tempo de inatividade, OEE. Mão de obra por turno: 6 a 8 pessoas; 2 a 3 pessoas. Tempo de troca: 30–60 minutos 3–5 minutos   A maioria das plantas de porte médio já possui um máquina de blocos controlada por PLC (vibração, compactação, ejeção). Essa é a essência. A parte "semi" vem de tudo o que vem antes e depois: manuseio manual de paletes, carregamento manual de estantes, cubagem manual e verificações de qualidade manuais.   Objetivo da atualização: Automatizar o fluxo de materiais em torno da máquina de blocos e conectar o CLP a um sistema de gerenciamento de produção simples.     Parte 2: Etapas Críticas de Aprimoramento – Não tente pular muito longe   Uma linha de produção totalmente automatizada, construída do zero, pode custar de US$ 500 mil a mais de US$ 1 milhão (nova máquina, empilhador robótico, manuseio de racks de cura, etc.). Mas você não precisa disso. Você precisa de uma modernização gradual que proteja seu fluxo de caixa.   Etapa 0: Audite sua linha atual (sem custo, 1 dia)   Siga a sua linha e conte:   Quantas pessoas manuseiam um palete desde a betoneira até o pátio? • Qual é o tempo médio de inatividade por turno devido à “espera por paletes” ou ao “empilhamento manual”? • Quantos defeitos de produto resultam de ajustes manuais inconsistentes?   Você usará isso para calcular o retorno do investimento mais tarde.   Etapa 1: Automatizar a circulação de paletes (menor risco, maior economia de mão de obra)   Adicione uma esteira de retorno de paletes e um magazine de paletes simples na entrada da máquina.   • Estimativa de custo: aproximadamente US$ 20 mil a US$ 40 mil (reforma) • Economia de mão de obra: Elimina a necessidade de 1 a 2 pessoas dedicadas ao carregamento/descarregamento de paletes. • Retorno sobre o investimento (ROI): Geralmente em menos de 12 meses.   Sem isso, sua máquina de blocos fica ociosa esperando por paletes vazios – um verdadeiro assassino de lucros.   Etapa 2: Atualize a interface de controle – de botões complexos para uma tela sensível ao toque (IHM)   Seu PLC atual provavelmente possui um teclado antigo ou uma tela em preto e branco. Substitua-o por uma IHM (Interface Homem-Máquina) moderna – de US$ 3.000 a US$ 6.000.   • Por que isso é importante: Você pode armazenar receitas para 20 produtos diferentes. O operador pressiona “Produto A – bloco sólido” e o CLP ajusta automaticamente a vibração, a pressão e a altura. Sem necessidade de adivinhação. • Redução de desperdício: Normalmente, 3 a 5% menos desperdício devido a configurações incorretas.   Etapa 3: Adicione um rastreamento de produção simples (MES básico ou apenas um registrador de dados)   Você não precisa de um MES completo. Comece com um registrador de dados PLC que registre:   • Contagens por hora • Motivos de inatividade (pressionando alguns botões na IHM) • Contagens de rejeição   Muitos pequenos fornecedores de automação oferecem um módulo de software de US$ 2.000 a US$ 5.000 que funciona em um PC industrial e fornece um relatório de produção diário por e-mail.   • Benefício: Você saberá exatamente onde o tempo está sendo perdido. A maioria dos proprietários descobre que sua "eficiência de 80%" é, na verdade, de 55% quando se contabilizam os atrasos manuais.   Etapa 4: Automatize uma estação de empilhamento manual (concentre-se no gargalo)   As fábricas de blocos geralmente têm uma tarefa difícil: empilhar os blocos acabados em paletes de madeira para cura. É um trabalho árduo e de alta rotatividade.   • Opção de modernização: Um simples selecionador de pórtico ou um robô industrial de baixo custo (por exemplo, um robô de 6 eixos usado com garra). Total de aproximadamente US$ 40.000 a US$ 70.000 se você comprar um equipamento recondicionado. • Alternativa: Uma "máquina de cubagem" dedicada para blocos ocos. – menos flexível, mas mais barato (US$ 25 mil a US$ 35 mil usado).   Essa etapa geralmente elimina o último gargalo manual, permitindo que você opere um terceiro turno sem precisar contratar mais funcionários.   Etapa 5 (opcional): Integrar o manuseio do rack de cura   Para a maioria das plantas de porte médio, Sistema totalmente automático de colocação e retirada de fornos de cura. É caro (mais de US$ 100 mil). A menos que você tenha um volume de produção muito grande, pode manter essa semiautomática por mais 2 a 3 anos. Concentre-se primeiro nos passos 1 a 4.   ---   Parte 3: Investimento e Retorno Realistas – Um Exemplo Concreto   Vamos modelar uma fábrica típica de porte médio (2 milhões de blocos padrão por ano, atualmente com 7 operadores por turno, em dois turnos).   Situação atual (semi-automático)   • Mão de obra: 7 pessoas × 2 turnos = 14 trabalhadores a $15/hora = custo de mão de obra de $210/hora • Eficiência: 65% (tempo de inatividade devido a atrasos nos paletes, empilhamento manual e ajustes) • Taxa de refugo: 5% • Tempo de troca: 45 minutos por troca de produto, 3 trocas/dia = 2,25 horas perdidas   Após atualização em três fases (ao longo de 18 meses)   Fase 1 (meses 1 a 6): Circulação de paletes + atualização da IHM Investimento: US$ 45 mil Redução de mão de obra: 2 pessoas a menos por turno → economia de US$ 30/hora × 16 horas/dia × 300 dias = US$ 144.000/ano Retorno do investimento: aproximadamente 4 meses   Fase 2 (meses 7 a 12): Rastreamento da produção + automação básica de empilhamento Investimento: US$ 50 mil Redução de mão de obra: 1 pessoa a mais por turno + redução de 3% no desperdício + trocas de ferramentas 20% mais rápidas Economia: aproximadamente US$ 90 mil/ano (mão de obra) + US$ 25 mil em desperdício de material = US$ 115 mil/ano Retorno do investimento: aproximadamente 5 meses   Fase 3 (meses 13 a 18): Segunda estação de empilhamento ou transportador para o pátio. Investimento: US$ 40 mil Redução adicional de mão de obra: 1 pessoa a mais por turno → US$ 72 mil/ano Retorno do investimento: aproximadamente 7 meses   Total após 18 meses   • Investimento total: aproximadamente US$ 135 mil • Economia anual (mão de obra + desperdício): US$ 331 mil • Melhoria da eficiência: de 65% para 88% • Retorno do investimento na atualização total: aproximadamente 5 meses (cumulativo; cada fase se paga antes da próxima)   Observação: Esses valores são típicos para a América do Norte/Sul da Ásia – ajuste-os de acordo com os custos de mão de obra e a disponibilidade de equipamentos locais. A lógica se aplica em qualquer lugar.   ---   Parte 4: Os fatores ocultos de ROI que os proprietários ignoram   Além da mão de obra e da sucata, três coisas importam ainda mais:   1. Redução da rotatividade de pessoal e dos custos de treinamento   Os trabalhos manuais de empilhamento têm uma rotatividade anual de 50 a 100%. Contratação, treinamento e incidentes de segurança adicionam de US$ 10 mil a US$ 20 mil por trabalhador por ano em custos ocultos. A automação elimina os piores trabalhos.   2. Capacidade de trabalhar em turnos mais longos (ou no terceiro turno)   Uma linha de produção semiautomática muitas vezes não consegue operar no turno da noite porque não se encontra mão de obra manual suficiente e confiável. Com a automação, basta acionar um interruptor e operar 20 horas por dia. Essa capacidade extra pode dobrar sua receita sem a necessidade de novas máquinas.   3. Consistência na qualidade = clientes premium   Os empreiteiros pagarão de 5 a 10% a mais por blocos com dimensões e cores consistentes. O controle automático de receitas (IHM + CLP) proporciona essa consistência. Um proprietário que conheço aumentou o preço de venda em US$ 8 por cada 1.000 blocos após a atualização — um adicional de US$ 16.000 por ano em 2 milhões de blocos.     Parte 5: Três avisos do mundo real (Leia isto antes de comprar)   1. Não compre mais sistemas de automação do que sua rede elétrica suporta. Verifique a potência disponível (amperes, fase). A adição de esteiras transportadoras, robôs e um compressor de ar maior pode exigir uma atualização da rede elétrica (entre US$ 10.000 e US$ 20.000). Planeje-se para isso.   2. Comece com um integrador local, não com um grande fabricante de equipamentos originais (OEM). Grandes fabricantes de equipamentos originais (OEMs) querem vender uma linha de produção completamente nova. Eletricistas industriais locais ou pequenas oficinas de automação podem modernizar transportadores de paletes e IHMs por um custo muito menor. Peça referências de outras fábricas de blocos.   3. As pessoas são importantes. Treine seus operadores atuais para usar a interface homem-máquina (IHM) e o painel de controle. Se eles enxergarem a automação como uma ameaça, irão sabotá-la. Em vez disso, prometa que a automação significa que ninguém será demitido – você simplesmente aumentará a carga horária e expandirá os negócios. A maioria dos trabalhadores detesta empilhamento manual, de qualquer forma.     Parte 6: O Primeiro Passo – Uma Vitória Rápida em 2 Semanas   Você não precisa planejar um projeto de um ano inteiro. Comece com um miniprojeto de duas semanas:   1. Ligue para dois fornecedores locais de automação. Pergunte: "Vocês conseguem adicionar uma esteira de retorno de paletes e uma IHM básica à nossa máquina de blocos existente por menos de US$ 15 mil?" 2. Meça o tempo de inatividade durante uma semana. Registre todas as vezes que a máquina de blocos parar aguardando paletes ou um operador. 3. Calcule seu custo atual por bloco (materiais + mão de obra + custos indiretos).   Em um mês, você terá uma proposta clara. E se o retorno do investimento for inferior a 6 meses (o que quase sempre acontece), você terá tomado uma decisão óbvia.     Conclusão: Você não precisa de um milhão de dólares.   Muitos proprietários de pequenas fábricas acreditam que a automação completa está fora de seu alcance. A verdade é que a transição da semiautomática para a automática é gradual, não um salto. Comece com o manuseio de paletes e uma tela de controle melhor. Adicione o empilhamento apenas onde for mais necessário. Monitore seus dados. Cada degrau investido contribui para o próximo.   As fábricas que sobreviverem aos próximos dez anos não serão aquelas com as máquinas mais modernas. Serão aquelas que gradualmente eliminarem o trabalho manual — em um ritmo que seu fluxo de caixa possa suportar.   Você já tem a máquina de blocos. Agora, faça-a funcionar sozinha.  
  • Como os sistemas PLC e MES potencializam as linhas de produção de blocos inteligentes May 25, 2026
      No mundo de fabricação de blocos de concretoA diferença entre lucro e prejuízo muitas vezes reside nas brechas — paradas não detectadas, inconsistências de materiais e manutenção reativa. Por décadas, as fábricas de blocos dependeram de CLPs (Controladores Lógicos Programáveis) localizados e operando em silos. Os operadores observavam telas, mas a fábrica nunca "conversava" de fato com a empresa.   Hoje, a convergência de PLCs (Controladores Lógicos Programáveis) e MES (Sistemas de Execução de Manufatura) está transformando as linhas de produção barulhentas em ativos inteligentes e autoconscientes. Mas como exatamente essas duas tecnologias trabalham juntas para permitir o controle inteligente? Vamos desmontar o painel de controle e dar uma olhada por baixo do capô.   ---   Os papéis clássicos: PLC como os músculos, MES como o cérebro.   Para entendermos a sinergia entre eles, precisamos primeiro distinguir seus domínios nativos.   • CLP (Controlador Lógico Programável): O guerreiro do tempo real. Ele opera em milissegundos. Lê sensores (pressão, temperatura, posição), controla atuadores (válvulas, motores, vibradores) e executa a lógica ladder que movimenta paletes, lotes, agregados e ciclos. a máquina de blocosSem o CLP, nada se move. Ele garante segurança e precisão em nível de microssegundos. • MES (Sistema de Execução de Manufatura): O estrategista. Ele opera nos segundos, minutos e turnos. Responde a perguntas como: "Qual é o próximo pedido?", "Qual receita deve ser executada na máquina nº 3?", "Qual é a OEE (Eficiência Global do Equipamento) do forno de cura?" O MES preenche a lacuna entre o seu ERP (pedidos, estoque) e o chão de fábrica.   O velho problema: o CLP sabia como fabricar um bloco, mas não sabia qual bloco fabricar em seguida. O MES sabia o que produzir, mas não conseguia controlar a frequência do vibrador. Sozinhos, nenhum dos dois consegue alcançar o "controle inteligente".   ---   O aperto de mãos digital: como eles se conectam   O processo de capacitação começa com a integração — normalmente via OPC UA (Open Platform Communications Unified Architecture) ou MQTT (Message Queuing Telemetry Transport) para plantas modernas.   • Do MES para o PLC: O MES baixa ordens de produção, parâmetros de receita (por exemplo, "Proporção de cimento: 12%, Tempo de vibração: 2,1 segundos, Pressão de compactação: 210 bar") e pontos de ajuste diretamente para o PLC. • Do PLC ao MES: O PLC transmite dados em tempo real — tempos de ciclo reais, consumo de energia por bloco, frequências de vibração, níveis de materiais nos silos e códigos de alarme.   Esse fluxo bidirecional cria o "circuito inteligente".   5 maneiras pelas quais a integração PLC-MES potencializa a produção em blocos   Vamos passar da teoria à prática (sem trocadilho). Eis como a união desbloqueia a gestão inteligente (gestão e controle).   1. Gestão dinâmica de receitas e cronogramas   Uma planta de blocos tradicional pode Produzir blocos maciços, blocos vazados e pavimentos na mesma linha de produção.Alterar receitas manualmente significa parar a linha de produção, mexer em potenciômetros e correr o risco de erro humano.   Com PLC + MES: O MES reconhece a próxima ordem do ERP. Ele envia automaticamente a nova receita para o PLC 30 segundos antes da troca. O PLC ajusta-se. balanças de agregados, alimentadores de cimento, amplitude de vibração e alocação de estantes de cura Sem intervenção do operador. O tempo de inatividade entre as trocas de produto cai de 15 minutos para 30 segundos.   2. Controle de Qualidade em Tempo Real (Em Processo)   A qualidade dos blocos depende da resistência inicial (logo após a moldagem) e da densidade. Em um sistema isolado, as verificações de qualidade acontecem no laboratório, horas depois — o que significa descartar uma carga inteira do forno.   Controle inteligente: O CLP monitora a potência máxima de vibração, o abatimento do material e a pressão de compactação de cada bloco. Utilizando computação de borda, se detectar um desvio (por exemplo, queda de 5 Hz na frequência de vibração), envia um alerta de qualidade para o MES. O MES pode então:   • Registre o lote afetado (genealogia digital). • Rejeitar automaticamente essa fileira da grade de cura. • Suspenda a produção e solicite uma inspeção de materiais.   Resultado: Nenhum produto defeituoso segue adiante na linha de produção.   3. Manutenção preditiva versus manutenção reativa   Uma unidade de acionamento do misturador quebrada ou uma bomba hidráulica desgastada podem deixar uma máquina de blocos de US$ 2 milhões ociosa por horas. Os PLCs tradicionais só disparam um alarme após a falha.   Abordagem integrada: O CLP monitora continuamente a corrente do motor, a temperatura dos rolamentos e a limpeza do óleo hidráulico. Ele envia esses dados de tendência para o MES. O MES aplica algoritmos para detectar anomalias (por exemplo, "A temperatura do rolamento está subindo 0,5 °C mais rápido por ciclo do que nos últimos 10.000 ciclos"). Em seguida, ele gera automaticamente uma ordem de serviço de manutenção, agendando-a para a próxima troca de turno antes que a falha ocorra.   4. Rastreamento granular de energia e materiais   A fabricação de blocos consome muita energia (vibradores, bombas hidráulicas, cura a vapor). Sem integração, você só vê o total de kWh da planta por dia.   Com a integração: O PLC registra o consumo de energia por ciclo. O MES correlaciona isso com o tipo de produto e o turno. De repente, você vê: "Bloco oco O bloco nº 4 consome 18% mais energia do que o bloco oco nº 2 – verifique a válvula hidráulica V-12. Ou: "O turno B usa 7% mais cimento por bloco do que o turno A – recalibre a dosagem." Isso é informação útil, não apenas dados.   5. Rastreabilidade completa (da pedreira ao canteiro de obras)   Quando um bloco de concreto falha em um prédio alto, quem o fabricou? Qual lote de cimento? Qual o perfil de temperatura de cura?   O MES agrega dados com carimbo PLC: Registro de data e hora da moldagem, ID do lote de agregados, ID do operador e gráfico da temperatura da zona do forno de cura. Isso cria um gêmeo digital para cada palete de blocos. Em caso de reclamação de qualidade, você pode reverter a produção e identificar a causa raiz em minutos, não em semanas.     O painel de controle "Smart Control": um dia na vida   Imagine o painel de controle do gerente de fábrica (alimentado por um sistema MES e controlado por PLCs):   • 9h00: O pedido nº 4501 (1500 pavimentos, cor vermelha) é liberado. O sistema MES verifica o estoque de matéria-prima (do ERP) e constata que o silo de cimento está com 40% de capacidade. OK. • 9h05: O sistema MES baixa a receita para o CLP para a produção da pavimentadora. A linha inicia. • 9h22: O CLP detecta um atraso de 2 segundos no transportador de cubos. Ele sinaliza isso para o MES como uma "falha em desenvolvimento". • 9h25: O sistema MES envia automaticamente um e-mail para a equipe de manutenção: "Verificar lubrificação da corrente na estação de cubagem (Falha prevista em 4 horas)." • 10h: A produção está ocorrendo sem problemas. O MES calcula o OEE em 82% (Disponibilidade: 91%, Desempenho: 88%, Qualidade: 99,5%).   Sem registros manuais. Sem combate a incêndios. Apenas controle inteligente.   Roteiro de Implementação para Usinas de Blocos   Pronto para migrar do legado para a tecnologia inteligente? Siga estes passos:   1. Padronizar a identificação de dados do CLP: Garantir que todos os ativos críticos (misturador, prensa, forno) tenham etiquetas consistentes para status, contadores e alarmes. 2. Instale um gateway industrial: Utilize um dispositivo de borda para armazenar em buffer e normalizar dados de PLCs mais antigos (Modbus, Profibus) para protocolos modernos (OPC UA, MQTT). 3. Implante um módulo MES: Comece pequeno — monitore a produção e o tempo de inatividade. Adicione módulos de qualidade e manutenção em fases. 4. Feche o ciclo: Habilite as gravações MES → PLC para alterações de receita somente após a validação. Nunca permita gravações não controladas em lógica crítica de segurança. 5. Treine a equipe: Seus melhores operadores devem conhecer o painel do MES, não temê-lo. Mostre a eles como ele reduz o estresse e o desperdício.     Conclusão   Os PLCs (Controladores Lógicos Programáveis) oferecem controle — a capacidade de fazer a máquina se mover corretamente. Os MES (Sistemas de Execução de Manufatura) oferecem inteligência — a capacidade de tomar as decisões certas sobre esse movimento. Sozinhos, são apenas ferramentas. Juntos, transformam uma fábrica barulhenta e empoeirada em uma fábrica inteligente, preditiva, transparente e lucrativa.   Os blocos que você fabrica hoje construirão as cidades de amanhã. Por que não construí-las com uma linha de código, a leitura de um sensor e um sistema de circuito fechado que nunca para?   Pronto para integrar? Comece solicitando ao seu fornecedor de PLC a compatibilidade com OPC UA e ao seu parceiro de ERP o guia de conectividade MES. O futuro da fabricação de blocos já está conectado.
  • De resíduos a paredes: como entulhos de construção e cinzas volantes estão se transformando em blocos de concreto ecológicos. May 20, 2026
      Vivemos numa era de construção e demolição sem precedentes. Todos os anos, o mundo gera bilhões de toneladas de resíduos de construção e demolição, além de enormes quantidades de resíduos da combustão de carvão, como cinzas volantes. Tradicionalmente, ambos representam problemas ambientais.   Mas e se disséssemos que tijolos velhos, concreto quebrado e poeira de usina elétrica podem renascer como blocos de construção de alto desempenho?   Bem-vindo ao futuro da alvenaria sustentável. Veja como resíduos de construção e cinzas volantes estão sendo transformados em novos blocos de concreto – transformando um problema de poluição em uma história de sucesso da economia circular.   ---   O Problema: Dois Gigantes dos Resíduos Sólidos   1. Entulho de Construção e Demolição (C&D) Concreto quebrado, tijolos triturados, telhas e asfalto. A maior parte acaba em aterros sanitários ou lixões clandestinos, liberando metais pesados ​​e ocupando espaço valioso. 2. Cinzas volantes Um subproduto fino e pulverulento das usinas termelétricas a carvão. Embora a energia renovável esteja crescendo, os estoques existentes de cinzas volantes permanecem enormes. O descarte inadequado contamina o solo e a água.   Ambos os materiais são ricos em sílica, alumina e cálcio – essencialmente os mesmos ingredientes encontrados no cimento e nos agregados tradicionais. Isso não é coincidência; é uma oportunidade.   ---   A solução: uma linha de produção de blocos de concreto em circuito fechado.   Fábricas modernas de blocos de concreto estão sendo reestruturadas para se tornarem centros de recuperação de recursos. Veja como essa transformação acontece:   Etapa 1: Processamento dos Resíduos   • Os resíduos de construção e demolição são triturados, peneirados e separados por ímãs para remover a armadura de aço. Madeira, plástico e outros contaminantes são separados. O resultado? Agregado de concreto reciclado (RCA) e pó de tijolo reciclado. • As cinzas volantes são coletadas das tremonhas das usinas termelétricas ou recuperadas de lagoas de armazenamento, depois secas e classificadas por granulometria.   Etapa 2: Preparando a mistura verde em lotes   Uma receita típica de blocos ecológicos substitui até 30-50% de materiais virgens:   • Fração grossa → Agregado de concreto reciclado (em vez de cascalho extraído de minas) • Fração fina → Pó de tijolo ou pedra triturada • Aglomerante de cimento → Parcialmente substituído por cinzas volantes (uma pozolana que reage com a cal para formar compostos cimentícios) • Água e aditivos → Quantidade mínima de água, além de aditivos para melhorar a trabalhabilidade   Etapa 3: Moldagem e cura de blocos   A mistura é vertida em moldes, compactada sob alta pressão ou vibração (em uma máquina de fabricação de blocos) e, em seguida, curada com vapor ou umidade. A cinza volante reage com o tempo, preenchendo os poros e tornando o bloco final mais denso e durável do que o concreto convencional.   ---   Por que funciona (e por que é importante)   Bloco tradicional Bloco circular Utiliza pedra virgem e areia. Utiliza entulho de demolição. Cimento Portland comum (alto teor de CO₂) Substitui 15–30% do cimento por cinzas volantes. Resíduos destinados a aterros sanitários. Zero resíduos desde a origem. Durabilidade padrão. Resistência igual ou superior, menor permeabilidade.   Principais benefícios para a economia circular:   ✅ Desvio de aterros sanitários – Mantém os resíduos de construção e demolição fora dos aterros. ✅ Menor pegada de carbono – Menos cimento = menos CO₂ (a produção de cimento representa cerca de 8% das emissões globais) ✅ Eficiência de recursos – Não há necessidade de extrair agregados nem descartar cinzas volantes. ✅ Estabilidade de custos – Os materiais reciclados costumam ser mais baratos e menos voláteis em termos de preço do que os agregados virgens. ✅ Créditos LEED e de construção sustentável – Projetos que utilizam esses blocos ganham pontos de sustentabilidade.   ---   Exemplo prático: uma fábrica de blocos em ação   Imagine um tamanho médio fábrica de blocos de concreto que moderniza sua linha de produção:   • Entrada: 200 toneladas/dia de resíduos de construção locais + 50 toneladas/dia de cinzas volantes de uma usina de energia próxima. • Processo: Trituração, peneiramento, dosagem, moldagem, cura a vapor. • Produção: 15.000 blocos ocos ou maciços de alta qualidade por dia – utilizados para muros de divisa, habitações de baixo custo e divisórias não estruturais.   A fábrica economiza 40% nos custos de matéria-prima, reduz sua exposição ao imposto sobre carbono e comercializa seus produtos como "certificados verdes". A concessionária de energia evita as taxas de descarte de cinzas volantes. A cidade reduz o descarte ilegal. Todos saem ganhando.   ---   Desafios que valem a pena superar   Nenhuma solução é perfeita. Veja o que você deve observar:   • Variabilidade dos resíduos de construção e demolição – Requer triagem rigorosa e controle de qualidade. • Menor força inicial – blocos de cinzas volantes Ganhar força lentamente; a cura a vapor ou aditivos ajudam. • Contaminantes (gesso, madeira, etc.) – Devem ser removidos, caso contrário, danificam o bloco. • Percepção do mercado – Alguns construtores ainda consideram os blocos reciclados como “inferiores”. Educação e certificação são fundamentais.   Mas com um projeto e testes adequados, esses obstáculos são totalmente superáveis.   ---   Uma visão mais ampla: construindo um futuro circular.   O setor da construção civil é responsável por quase 40% do consumo global de materiais e da geração de resíduos. Para atingirmos as metas climáticas, não podemos continuar escavando, construindo e destruindo. Precisamos fechar o ciclo.   Utilização de resíduos de construção e cinzas volantes em produção de blocos de concreto Não se trata de uma experiência de nicho – é uma estratégia escalável, comprovada e economicamente viável. Cada bloco feito de detritos representa uma tonelada a menos de CO₂, uma célula de aterro sanitário a menos e um passo a mais rumo a uma economia verdadeiramente circular.   ---   O que você pode fazer?   • 🏗️ Se você é construtor – Especifique blocos de concreto com conteúdo reciclado em seus projetos. · 🏭 Se você opera uma usina de blocos – Audite sua matéria-prima; explore fontes locais de resíduos de construção e demolição e cinzas volantes. · 🏛️ Se você é um formulador de políticas – Incentive a infraestrutura de reciclagem e as compras sustentáveis.   da próxima vez que você vir um parede de blocos de concretoPergunte-se: Será que isso poderia ser feito com os escombros do prédio demolido de ontem e as cinzas volantes do ano passado? A resposta, cada vez mais, é sim.   ---   Vamos construir de forma mais inteligente. Não vamos desperdiçar nada.   Você já usou? blocos de conteúdo reciclado Está trabalhando em um projeto? Compartilhe sua experiência nos comentários abaixo! 💚  
  • Como uma linha de produção de blocos de concreto totalmente automatizada atinge maior produtividade com menos operadores – Uma análise do sistema QT12
    Como uma linha de produção de blocos de concreto totalmente automatizada atinge maior produtividade com menos operadores – Uma análise do sistema QT12 May 18, 2026
    Fabricação de blocos de concreto A indústria tem sido tradicionalmente caracterizada por processos que exigem muita mão de obra, produção inconsistente e gargalos operacionais que limitam a escalabilidade. Hoje, impulsionados pela rápida urbanização, desenvolvimento de infraestrutura e aumento dos custos de mão de obra, fabricantes em todo o mundo estão acelerando sua transição para linhas de produção totalmente automatizadas.   No cerne dessa transformação reside uma questão fundamental: Como pode uma linha de produção de blocos de concreto Aumentar a produção e reduzir a força de trabalho simultaneamente? A resposta não está em uma única atualização, mas em uma abordagem sistêmica para a automação que elimina gargalos manuais, padroniza a qualidade e otimiza cada etapa, desde o loteamento da matéria-prima até o empilhamento dos paletes de produtos acabados.   Este artigo examina como a máquina de fabricação de blocos totalmente automática QT12, um modelo amplamente adotado na indústria de moldagem de concreto, permite que os fabricantes alcancem precisamente esse objetivo duplo, com o auxílio de exemplos operacionais reais.   ---   A vantagem da automação: da dependência manual à produção sincronizada.   O Desafio do Trabalho Tradicional   Em um sistema de produção manual ou semiautomático convencional, são necessários vários operadores para tarefas distintas: Alimentação de matéria-prima, controle do misturador, operação do molde, desmoldagem dos blocos, transporte com empilhadeira até a área de cura, empilhamento e inspeção de qualidade. Cada etapa de intervenção manual introduz não apenas custos de mão de obra, mas também variabilidade — densidade inconsistente dos blocos, quebras durante o manuseio e atrasos na produção devido à fadiga do operador.   Estudos da indústria de blocos e pavimentos demonstraram que os processos tradicionais que envolvem empilhamento manual, formação de cubos e expedição criam gargalos no processamento, ciclos de produção lentos, aumento de quebras, embalagens inconsistentes e redução da eficiência geral da fábrica.   Como a automação transforma a equação   Uma linha de produção de blocos totalmente automatizada substitui essas etapas manuais fragmentadas por um fluxo de trabalho sincronizado e orientado pela tecnologia. Controladores lógicos programáveis ​​(CLPs) governam toda a sequência de produção, recebendo sinais em tempo real de sensores e enviando comandos precisos para atuadores, cilindros hidráulicos e inversores de frequência. O resultado é um sistema de circuito fechado onde a máquina se autorregula, garantindo que cada bloco em cada ciclo atenda às especificações exatas.   Com a automação completa, a intervenção do operador é minimizada, o risco de erro humano é reduzido e a utilização da capacidade de produção é maximizada. O processo subsequente — coleta dos blocos acabados, formação de cubos padronizados, empilhamento preciso e preparação para expedição — é transformado de um trabalho manual dependente de mão de obra em um ciclo sincronizado e de alta eficiência.   ---   O Sistema QT12: Engenharia Projetada para Produtividade e Eficiência   A máquina automática de fabricação de blocos QT12-15 incorpora os princípios de engenharia que tornam a automação eficaz em ambientes de produção exigentes.   Principais especificações técnicas   Especificação de parâmetros Dimensões totais: 9350×2520×2950 mm Dimensões do palete: 1400×900 mm Ciclo de moldagem: 15 a 20 segundos Potência total: 56,2 kW Força de vibração 100–130 kN Massa total: 12 toneladas Método de desmoldagem hidráulico Consumo geral de água: 12 toneladas/dia Área necessária para a fábrica: aproximadamente 1200 m²   Fonte: Especificações técnicas da máquina automática de fabricação de blocos QT12-15.   Indicadores de capacidade de produção   A QT12 demonstra capacidades de produção notáveis. Para blocos vazados de 400×200×200 mm, a máquina pode produzir 12 blocos por palete, atingindo aproximadamente 2.160 blocos por hora e de 17.280 a 19.440 blocos por turno de 8 horas, dependendo da otimização do tempo de ciclo. Para diferentes tipos de produtos, a capacidade de produção varia de 17.300 a 124.800 peças por dia de 8 horas. Esses níveis de produção são alcançados de forma consistente turno após turno — diferentemente das operações manuais, onde a produtividade flutua com a fadiga da força de trabalho.   Funcionalidades de automação que geram resultados   O sistema QT12 integra diversas funcionalidades avançadas de automação que contribuem diretamente para a equação "maior produção, menos operadores":   1. Controle inteligente baseado em CLP. Todo o processo de produção utiliza um sistema de controle com CLP e interface homem-máquina (IHM), permitindo fácil análise dos sinais do sistema, diagnóstico de falhas e configuração de parâmetros. Os operadores podem monitorar e ajustar os parâmetros de produção a partir de um painel de controle central, eliminando a necessidade de intervenção manual em cada estação.   2. Sistema de vibração de alto desempenho. A pressão de fluxo controlada por computador do sistema hidráulico permite vibração vertical síncrona com conversão de frequência e frenagem. Isso produz maior densidade de blocos, utilizando menos cimento e reduzindo as taxas de rejeição — melhorando diretamente o rendimento por insumo.   3. Sistema de alimentação automatizado. O sistema de tecido adota uma unidade de alimentação rotativa reticular com tela semi-fechada que força o material para dentro dos moldes de maneira uniforme e consistente, garantindo resistência uniforme do produto em cada ciclo.   4. Carregamento e desmoldagem hidráulicos. Equipada com uma unidade de carregamento hidráulico especializada, a QT12 permite a produção em massa e automatizada com facilidade, economizando significativamente mão de obra, espaço para manutenção e capital de giro. O método de desmoldagem hidráulica proporciona uma liberação consistente sem danos aos blocos — um problema comum na desmoldagem manual.   5. Monitoramento e diagnóstico remotos. O sistema de computador inclui recursos de diagnóstico de falhas. Com um sistema de controle remoto, os operadores podem realizar monitoramento, controle e diagnóstico de toda a planta a partir de um único local. Isso reduz a necessidade de pessoal distribuído e permite uma solução de problemas mais rápida quando surgem falhas.   ---   A Transformação Operacional: De Muitas Mãos para Menos Operadores   Redução de mão de obra no mundo real   A transição de operações manuais ou semiautomáticas convencionais para uma linha de produção QT12 totalmente automática resulta em uma significativa redução da mão de obra. Enquanto uma linha de produção de blocos totalmente automática de nível industrial geralmente requer apenas de três a cinco trabalhadores para supervisão, controle de qualidade e manutenção, uma operação manual de capacidade comparável pode exigir uma equipe de quinze a vinte trabalhadores para executar as mesmas tarefas.   A redução da mão de obra não se resume apenas ao número de funcionários. Em sistemas totalmente automatizados de circuito fechado, o operador de empilhadeira para o transporte de blocos úmidos pode ser completamente eliminado, já que sistemas de transferência automatizados movem os paletes diretamente para as câmaras de cura. Uma linha de produção de blocos totalmente automatizada de circuito fechado pode operar com apenas dois ou três funcionários: um operador na sala de controle e um inspetor. Não é necessário operador de empilhadeira para o transporte de blocos úmidos — um operador a menos por turno, sem o fator de fadiga do operador limitando a velocidade de produção.   Um exemplo do mundo real: o projeto Jiangxi Ji'an   Em uma instalação recente em Ji'an, província de Jiangxi, a Quanzhou Senko Intelligent Equipment Manufacturing Co., Ltd. entregou uma linha de produção de blocos totalmente automatizada baseada no modelo QT12. Antes da modernização, a operação dependia de fluxos de trabalho convencionais com múltiplas estações manuais. Após o comissionamento, a linha de produção QT12 totalmente automatizada O processo envolve desde a matéria-prima até os blocos acabados paletizados, com mínima intervenção humana. O cliente agora opera a linha totalmente automatizada com apenas três operadores por turno — uma redução substancial em relação à equipe necessária anteriormente. Este é exatamente o resultado de "maior produção com menos operadores" que o projeto visava alcançar.   Como as economias se acumulam   Aspecto Manual / Semi-Automático Totalmente Automático (QT12) Operadores por turno: 7–8 2–3 Produção diária (8h) Variável, dependente do operador Consistente 17.000–124.800 peças Quebra por manuseio manual: Moderada. Próxima de zero (transferência automatizada). Consistência de qualidade Dependente da habilidade do operador Idêntico de bloco para bloco Tempo de inatividade na troca de turno: Substancial ou Mínimo (recuperação de receita do PLC) Risco de lesões no local de trabalho: Maior (levantamento de peso, empilhamento) Baixo (manuseio automatizado)   Com base em dados do setor, uma central de dosagem automatizada integrada a uma linha de produção de blocos de concreto pode reduzir os custos de mão de obra em até 40%, ao mesmo tempo que oferece uma mistura com variação mínima, permitindo o direcionamento preciso dos requisitos de resistência e a economia de cimento em cada bloco.   ---   A Economia: Retorno sobre o Investimento e Benefícios a Longo Prazo   Ganhos Quantificáveis   A transição para a automação gera retornos em diversas áreas:   Redução dos custos de mão de obra. Com 3 a 5 operadores em vez de 15 a 20, a economia anual com salários, por si só, pode muitas vezes superar o preço de compra inicial das máquinas ao longo de um período de cinco a dez anos.   Maior produtividade diária real. Uma linha totalmente automática normalmente atinge um aumento de 15 a 30% na produtividade diária real em comparação com sistemas de circuito aberto, devido à eliminação das limitações de velocidade das empilhadeiras, da fadiga do operador e dos danos causados ​​pelo bloco úmido.   Custos operacionais mais baixos por bloco. Maior densidade de blocos significa menor consumo de cimento por unidade. Menos quebras significam maior produção comercializável com a mesma quantidade de matéria-prima. Controle automatizado de cura significa ciclos mais rápidos e mais lotes por dia.   Redução de desperdício e retrabalho. O consumo de material é calculado com precisão, eliminando o uso excessivo dispendioso e garantindo uma mistura consistente sempre.   Maior segurança no local de trabalho. Com menos tarefas de manuseio manual — empilhamento, levantamento, transferência — o risco de lesões no trabalho diminui significativamente. Isso se traduz em prêmios de seguro mais baixos e menos interrupções na produção.   Horizonte de retorno do investimento. Para operações de médio a grande porte, o retorno do investimento em uma linha de produção de blocos totalmente automatizada geralmente é recuperado em 1 a 3 anos. Em operações bem gerenciadas e com condições de mercado favoráveis, algumas fábricas atingem o retorno do investimento em 6 a 12 meses.   A Vantagem Competitiva   Além da redução direta de custos, a automação proporciona benefícios estratégicos que são cada vez mais cruciais no mercado atual de materiais de construção. Linhas automatizadas podem alternar rapidamente entre tipos de produtos, recuperando receitas armazenadas — de blocos vazados a pavimentos maciços e tijolos permeáveis ​​— sem a necessidade de alterações manuais de equipamentos. Essa versatilidade permite que os fabricantes respondam às mudanças na demanda sem custos elevados com paradas não programadas.   Além disso, à medida que as práticas de construção sustentável ganham força em todo o mundo, as máquinas de blocos automatizadas apoiam a produção sustentável, otimizando o uso de matéria-prima, gerando menos resíduos e consumindo menos energia por unidade produzida. Isso posiciona as fábricas automatizadas de forma favorável para incentivos governamentais e programas de certificação de construção sustentável.   ---   Por que "fazer mais com menos" importa mais do que nunca.   O global máquinas automáticas de fabricação de blocos O mercado está crescendo fortemente, de US$ 1,61 bilhão em 2025 para uma projeção de US$ 2,4 bilhões em 2030. As principais tendências que impulsionam esse crescimento incluem a produção de blocos otimizada por IA, Linhas de produção totalmente automatizadas, sistemas robóticos de movimentação de materiais e plataformas de monitoramento de produção baseadas em dados.   Para os fabricantes, a questão não é mais se devem automatizar, mas sim com que rapidez e com qual sistema. O fabricante que continuar a depender de processos manuais ficará em desvantagem competitiva em termos de preço, consistência de qualidade e capacidade de produção.   O sistema QT12 demonstra que a produção totalmente automática de blocos não é um futuro distante, mas sim uma realidade presente. Com engenharia comprovada, economia de mão de obra documentada e produção escalável que varia de milhares a mais de cem mil unidades por dia, ele oferece um caminho claro da dependência de mão de obra para a eficiência operacional.   ---   Conclusão: Um modelo para a planta automatizada   O objetivo de uma linha de produção de blocos de concreto totalmente automática é simples: um sistema estável e automatizado que reduza o erro humano, maximizando a produtividade, a qualidade e a rentabilidade. A QT12 alcança isso por meio de uma arquitetura integrada de controle baseado em CLP, vibração de alto desempenho, desmoldagem hidráulica, alimentação automatizada e monitoramento remoto — tudo funcionando em perfeita sincronia.   Para o cliente em Ji'an, Jiangxi, o resultado foi mensurável: maior produção diária, custos unitários mais baixos e menos operadores no chão de fábrica. A redução no manuseio manual também melhorou a segurança no local de trabalho e reduziu as quebras — benefícios que vão além da economia direta de mão de obra.   Com o aumento contínuo dos custos de mão de obra em todo o mundo e a aceleração da demanda por materiais de construção, a justificativa comercial para a automação completa se fortalece a cada trimestre. Os fabricantes que agirem agora para implementar linhas de produção totalmente automatizadas baseadas no sistema QT12 serão os que estarão em melhor posição para conquistar participação de mercado, controlar custos e escalar de forma eficiente nos próximos anos.   Sobre a Quanzhou Senko Intelligent Equipment Manufacturing Co., Ltd. A Quanzhou Senko é especializada em design e fabricação. Linhas de produção totalmente automatizadas para blocos e pavimentos de concreto. Com foco em vibração servoacionada, sistemas de controle inteligentes e construção robusta, a Senko oferece soluções completas "chave na mão" para clientes na China e em mercados internacionais.   ---   Este artigo baseia-se em documentação técnica e estudos de caso operacionais relacionados aos sistemas automáticos de fabricação de blocos da série QT12. Para consultoria específica de projetos e dados de desempenho adaptados às necessidades individuais de produção, entre em contato diretamente com o fabricante do equipamento.
  • Análise detalhada do processo principal: toda a jornada dos blocos de concreto celular – da dosagem da matéria-prima à cura em autoclave. Apr 27, 2026
     O concreto celular autoclavado (AAC) se consolidou como um pilar da construção sustentável moderna. Leve, com isolamento térmico e inerentemente resistente ao fogo, o AAC oferece um equilíbrio excepcional entre integridade estrutural e eficiência energética. No entanto, por trás de cada unidade de alta qualidade... Bloco AAC reside um processo de fabricação meticulosamente controlado. Esta postagem do blog descreve todo o fluxo de trabalho de produção, desde a separação da matéria-prima até a cura em autoclave, e destaca como um fornecedor profissional de linha AACA tecnologia r pode oferecer valor tangível e prático em cada etapa. --- 1. Dosagem de matéria-prima em blocos – Precisão desde o início A fórmula AAC é um sistema químico finamente calibrado, e cada variação na qualidade dos ingredientes impacta diretamente a consistência do produto final. Composição típica da mistura AAC: • Material silicioso (areia, cinzas volantes ou rejeitos) – aproximadamente 69%• Cal – 13–14% (fornece cálcio e calor para a reação)• Cimento – 13–14% (aglutina e contribui para a resistência inicial)• Gesso – aproximadamente 3% (regula o tempo de pega)• Pasta de pó de alumínio – o agente de expansão (gera gás hidrogênio)• Água – para garantir a trabalhabilidade adequada A precisão dos lotes deve ser excepcionalmente rigorosa. Fornecedores profissionais integram sistemas de dosagem computadorizados com tolerância de ±1% para sólidos e registro de dados rastreáveis, monitorando cada lote do início ao fim. Bombas dosadoras digitais de pasta de cimento permitem o ajuste em tempo real da relação líquido/sólido, eliminando inconsistências causadas pela dosagem manual. Para materiais siliciosos, sistemas de moinho de bolas produzem uma pasta com granulometria uniforme e mistura contínua para evitar sedimentação, garantindo uma concentração estável de sólidos em todos os ciclos de produção. Testes de reatividade da cal antes de cada turno garantem ainda mais o fornecimento consistente de cálcio para o processo de expansão. Como um fornecedor de máquinas de blocos Torna isso realidade: Fornece sistemas de dosagem e mistura totalmente automatizados, integrados ao controle PLC de toda a fábrica – uma base para a rastreabilidade e a repetibilidade da qualidade do produto. --- 2. Controle preciso do agente de expansão – A arte da porosidade A fase de expansão confere ao AAC sua estrutura celular. O pó de alumínio reage com a pasta alcalina liberando gás hidrogênio, formando milhões de bolhas microscópicas. A obtenção de uma distribuição uniforme dos poros exige uma precisão de dosagem de ±0,1 grama – não um detalhe secundário, mas uma necessidade de fabricação. Por que a precisão é importante: Pouco alumínio resulta em blocos pesados ​​com isolamento deficiente; alumínio em excesso cria blocos grandes demais, estruturalmente frágeis, com poros irregulares e potencial para rachaduras. A má dispersão agrava esses problemas. Requisitos técnicos para expansão consistente: • A pré-mistura da pasta de alumínio em uma suspensão estável evita a formação de grumos.• Bombas dosadoras calibradas com medidores de vazão digitais e circuitos de feedback PLC mantêm a precisão apesar das variações na viscosidade da pasta ou na atividade da cal.• O controle de temperatura no processo de vazamento garante que as taxas de reação permaneçam estáveis ​​– a suspensão é normalmente mantida entre 38 e 42 °C. Como um fornecedor torna isso possível: Os fornecedores integram sensores de viscosidade em linha e sistemas automatizados de injeção de alumínio diretamente no CLP de mistura, fechando o ciclo entre as condições da pasta em tempo real e as taxas de dosagem. A janela de expansão, do vazamento à pega inicial, é de apenas 4 a 6 minutos – o controle automatizado é essencial. --- 3. Otimização da Precisão de Corte – Onde a Qualidade se Torna Visível Após o crescimento e o repouso inicial (normalmente de 2 a 4 horas), o bolo verde entra na estação de corte – ainda macio o suficiente para ser cortado, mas firme o bastante para manter sua forma. A precisão do corte determina a qualidade da superfície, a consistência dimensional e os níveis de desperdício subsequentes. Especificação: Padrão da indústria. Com sistemas avançados.Tolerância dimensional ±3–5 mm ±1 mmCiclo de corte: 8–10 min/molde; 6 min/moldeTaxa de desperdício: 5–8%
  • Modernização de uma fábrica de concreto: enfrentando os desafios de ruído e poeira de frente. Apr 17, 2026
    Requalificação ambiental de uma fábrica de concreto: enfrentando os desafios de ruído e poeira de frente. Para os fabricantes de produtos de concreto, a poluição sonora e a poluição por poeira representam dois dos desafios operacionais e regulatórios mais urgentes nos ambientes de produção modernos. À medida que as regulamentações ambientais se tornam mais rigorosas globalmente e as comunidades exigem práticas industriais mais limpas, fábricas de blocos de concreto e concreto pré-misturado Estão sob crescente pressão para modernizar suas operações. Este blog explora as estratégias de retrofit mais eficazes para controlar as emissões de ruído e poeira em fábricas de produtos de concreto, examina os marcos regulatórios relevantes e destaca as tendências emergentes que estão moldando o futuro da fabricação de concreto sustentável. Por que a modernização ambiental é importante? Fabricação de concreto Os processos — desde o manuseio e mistura de agregados até a formação e cura de blocos — geram quantidades substanciais de material particulado em suspensão e emissões sonoras significativas. A poeira fugitiva representa riscos à saúde dos trabalhadores e moradores das proximidades, contribui para a degradação da qualidade do ar e atrai a atenção dos órgãos reguladores. Enquanto isso, o ruído de britadores, misturadores, vibradores e sopradores pode perturbar as comunidades vizinhas e levar a infrações às normas. Na China, as fábricas de produtos de concreto devem cumprir normas rigorosas. A norma de emissão de poluentes atmosféricos para a indústria de cimento (GB 4915-2013) estabelece um limite de emissão organizada de 20 mg/m³ para material particulado e um limite de emissão não organizada (fugitiva) de 0,5 mg/m³ no perímetro da fábrica. Em relação ao ruído, a norma de emissão de ruído para empresas industriais no perímetro da fábrica (GB 12348-2008) classifica as fábricas em diferentes zonas, sendo que as zonas de Classe 1 exigem limites diurnos de 55 dB(A) e limites noturnos de 45 dB(A). O não cumprimento dessas normas pode resultar em multas, restrições operacionais ou paralisações forçadas. Estratégias de controle de poeira A supressão eficaz da poeira requer uma abordagem multifacetada que aborde os pontos de emissão ao longo de todo o processo de produção. Coletores de pó de mangas e cartucho O método mais confiável para controlar a poeira gerada em processos industriais é a instalação de coletores de pó de alta eficiência em pontos de emissão críticos. Os coletores de pó do tipo "baghouse" continuam sendo o padrão da indústria para silos de cimento, misturadores e pontos de transferência de materiais. Esses sistemas utilizam mangas filtrantes de tecido para capturar partículas à medida que os gases de exaustão passam por elas, com mecanismos de limpeza por jato pulsado que removem automaticamente a poeira acumulada nos elementos filtrantes. Para aplicações que envolvem materiais finos e abrasivos, os coletores de pó com cartucho oferecem vantagens significativas. Um caso documentado na Anchor Block Company demonstrou que a transição para coletores Torit PowerCore com conjuntos de filtros avançados resolveu problemas crônicos de entupimento de filtros, operando com uma menor perda de carga. Da mesma forma, uma modernização completa na Jahna Concrete, na Flórida, empregou um coletor central de pulso com cartucho, processando 4.320 pés cúbicos por minuto, com meio filtrante de polipropileno spunbond, atingindo 99,9% de eficiência de filtragem — eliminando completamente o acúmulo de pó de uma polegada de espessura que anteriormente cobria toda a fábrica. Manuseio de materiais em ambiente fechado O enclausuramento de sistemas de manuseio de materiais reduz drasticamente a dispersão de poeira. O Enclausuramento Multiuso KBH representa uma solução inovadora projetada especificamente para ambientes de produção de concreto. Este enclausuramento compacto utiliza painéis de plástico resistentes com painéis opcionais de redução de ruído e inclui um sistema de exaustão projetado especificamente para reduzir a poluição por partículas finas ao redor da área da máquina de fabricação de placas. O design é modular e pode ser adaptado a linhas de produção existentes, com um retorno esperado do investimento em 5 a 8 anos devido à economia de energia elétrica. Sistemas de pulverização de água atomizada Para depósitos de agregados, pontos de transferência de correias transportadoras e áreas de carregamento de caminhões, os sistemas automatizados de aspersão de água oferecem supressão de poeira com excelente custo-benefício. Os sistemas modernos utilizam bicos atomizadores que criam gotículas de água finas, otimizadas para capturar partículas em suspensão sem encharcar os materiais. Quando integrados a sistemas de controle inteligentes, esses aspersores são ativados somente quando necessário — como durante operações de carregamento ou quando a velocidade do vento excede determinados limites —, conservando água e mantendo o controle da poeira. Reciclagem de poeira A poeira coletada não precisa se tornar lixo. Sistemas avançados podem transportar pneumaticamente o material capturado de volta para os silos para reintegração ao processo de produção. A modernização da Jahna Concrete incluiu um sistema automático de reciclagem que move a poeira coletada de volta para o silo, eliminando os custos de descarte de resíduos e recuperando matéria-prima valiosa. Estratégias de Redução de Ruído O controle de ruído requer uma estratégia dupla: conter a propagação do som e reduzir o ruído na sua origem. Redução na fonte através de equipamentos de alta precisão O controle de ruído mais eficaz começa com Seleção de equipamentos. Máquinas de alta precisão com tolerâncias mais rigorosas entre os componentes móveis geram significativamente menos vibração e ruído mecânico. Misturadores modernos de grau ambiental são frequentemente projetados com a redução de ruído como uma consideração fundamental de engenharia. A atualização de modelos antigos para equipamentos mais novos e fabricados com maior precisão pode proporcionar uma base operacional mais silenciosa sem a necessidade de extensas medidas adicionais de mitigação. Isolamento de vibração O ruído estrutural — vibração transmitida através de pisos e estruturas de edifícios — pode irradiar som para longe da sua origem. A instalação de suportes antivibração, almofadas de isolamento de borracha ou isoladores de mola sob britadores, misturadores e equipamentos vibratórios interrompe os caminhos mecânicos que conduzem a vibração para as estruturas do edifício. A utilização de moldes de madeira, fibra de vidro ou borracha em vez de metal reduz ainda mais o ruído de impacto. Enclausuramentos acústicos Para equipamentos de alto nível de ruído, como britadores, moinhos e máquinas de formação de blocosAs cabines acústicas proporcionam uma redução substancial de ruído. Cabines bem projetadas podem atingir uma atenuação superior a 20 dB, permitindo ainda visibilidade, acesso e ventilação. A ciência por trás de cabines eficazes combina três princípios: massa (materiais densos bloqueiam o ruído aéreo), absorção (materiais porosos capturam a energia sonora e a convertem em calor) e desacoplamento (impedindo que a vibração ultrapasse a barreira). Um exemplo real de Chongqing demonstra a eficácia dessa abordagem. Em uma fábrica de tijolos na cidade de Guangyang, o ruído dos equipamentos atingiu 108 dB a um metro da fonte, o que levou a reclamações de moradores e a ações regulatórias. A solução de modernização incluiu cabines acústicas personalizadas com perda de transmissão de 40 dB, painéis de absorção sonora com um NRC de 0,85, silenciadores nas entradas e saídas de ventilação e portas acústicas com classificação STC superior a 45 dB. Após a instalação, a fábrica passou a atender aos padrões da Classe 3 (ruído abaixo de 65 dB durante o dia e abaixo de 55 dB durante a noite). Na Alemanha, a Dyckerhoff alcançou resultados notáveis ​​por meio de uma modernização de equipamentos que incluiu novos silenciadores acústicos. Medições sonoras subsequentes confirmaram que os níveis de ruído estavam confortavelmente dentro dos limites legalmente prescritos, superando significativamente os requisitos regulamentares — uma vitória clara tanto para os moradores quanto para os funcionários. Enclausuramento e barreiras em toda a planta Para um controle de ruído abrangente, o isolamento de áreas de processo inteiras ou a instalação de barreiras acústicas vegetadas podem ser altamente eficazes. Na fábrica da Boral Concrete em Bringelly, na Austrália, os lados norte e leste foram revestidos com taludes visuais vegetados, todas as atividades de carga e descarga são realizadas dentro de estruturas fechadas e a área de moldagem (a parte mais ruidosa da fabricação de concreto) também é isolada. Reciclagem de águas residuais e economia circular As adaptações ambientais também devem abordar a gestão da água. Sistemas de reciclagem de águas residuais em circuito fechado capturam o escoamento proveniente da limpeza de equipamentos e do processamento úmido. Utilizando separadores de areia e tanques de sedimentação em múltiplos estágios, a água é tratada e reciclada de volta para a produção, atingindo o descarte zero de líquidos (ZLD). Uma empresa chinesa de concreto implementou um sistema de tanque de sedimentação em três estágios e separação de areia, alcançando 100% de reutilização das águas residuais da produção (economizando 50.000 toneladas de água anualmente), enquanto recupera 95% dos resíduos de areia e concreto para reintegração na produção. O lodo coletado da sedimentação também pode ser processado e reutilizado como matéria-prima, transformando o que antes era um custo de descarte em um recurso. Como observado no caso da fábrica de blocos de concreto Orange, em Bangladesh, a implementação de um poço de recarga de águas residuais reduziu as contas de eletricidade em 30%, o desperdício de matéria-prima em 15% e possibilitou a reutilização de 20.000 litros de água por mês. Conformidade regulatória como fator determinante Cada vez mais, as regulamentações ambientais estão impulsionando o investimento em modernização. Na China, as Diretrizes Técnicas do Ministério da Ecologia e Meio Ambiente para Medidas Emergenciais de Redução de Emissões em Casos de Poluição Atmosférica Grave (edição revisada de 2020) incluíram, pela primeira vez, a indústria de concreto comercial no sistema de gestão de emergências climáticas para poluição atmosférica grave, acelerando a construção de sistemas de recuperação de resíduos em todo o setor. As fábricas que alcançam classificações de desempenho mais elevadas obtêm vantagens operacionais. Um fabricante chinês investiu aproximadamente 5 milhões de yuans (US$ 690.000) em melhorias ambientais, incluindo precipitadores eletrostáticos de alta tensão e instalações de dessulfurização de gases de combustão com cal e gesso, como parte de um esforço para obter a certificação de desempenho Classe A. O resultado: as emissões de partículas agora atendem consistentemente aos padrões, enquanto os custos operacionais diminuíram. Tendências emergentes e o caminho a seguir A indústria de fabricação de concreto Está avançando decisivamente em direção a operações mais sustentáveis. Diversas tendências estão moldando o cenário de modernização: • Controles inteligentes: Operação integrada do coletor de pó baseada em CLP (Controlador Lógico Programável) que sincroniza com o equipamento de produção, ativando os sistemas somente quando necessário para conservar energia e, ao mesmo tempo, manter a conformidade.• Materiais circulares: Aumento do uso de materiais cimentícios suplementares (MCS), agregados reciclados e alternativas de baixo carbono para reduzir o impacto ambiental e os custos das matérias-primas.• Integração da captura de carbono: As principais usinas estão explorando tecnologias de captura, utilização e armazenamento de carbono (CCUS) como parte de estratégias abrangentes de descarbonização.• Monitoramento digital: Sistemas de monitoramento ambiental em tempo real que rastreiam continuamente os níveis de partículas e ruído, fornecendo alertas precoces de possíveis excessos e dados para melhoria contínua. Conclusão As adaptações ambientais em fábricas de produtos de concreto deixaram de ser opcionais e tornaram-se essenciais para o cumprimento das normas regulatórias, o bom relacionamento com a comunidade e a viabilidade operacional a longo prazo. Ao implementar uma combinação de coletores de pó de alta eficiência, enclausuramentos acústicos, isolamento de vibração, sistemas de pulverização automatizados e reciclagem de água em circuito fechado, as fábricas podem alcançar reduções drásticas tanto na emissão de ruído quanto na de poeira. O investimento traz benefícios: redução do risco regulatório, melhoria da saúde e segurança dos trabalhadores, redução dos custos de matéria-prima e descarte, e maior aceitação pela comunidade. À medida que a atenção global ao desempenho ambiental industrial se intensifica, a modernização proativa se posiciona de forma adequada. fabricantes de concreto como gestores responsáveis ​​tanto dos seus negócios quanto do meio ambiente. Para fábricas de produtos de concreto prontas para iniciar sua jornada de modernização ambiental, as tecnologias e estratégias descritas acima fornecem um roteiro comprovado para operações mais limpas, silenciosas e sustentáveis. 
1 2 3 4 5 6
Um total de 6páginas

Precisa de ajuda? Converse conosco.

Deixe um recado
Para qualquer solicitação de informações ou suporte técnico, preencha o formulário. Todos os campos marcados com um asterisco* são obrigatórios.
enviar
CONTATE-NOS #
+8615559090996

Nosso horário

Se você tiver interesse em nossos produtos ou alguma dúvida, entre em contato conosco hoje mesmo. Estamos prontos para ajudar 24 horas por dia, 7 dias por semana.

Lar

Produtos

WhatsApp

Contate-nos